Acero 904L en plantas químicas: cuándo compensa frente al 316L
Viraj Atul Parikh, Technical Manager en Kanak Steel & Engineering Co., Mumbai (India), empresa exportadora de chapa y plancha de acero inoxidable 904L y aleaciones de níquel.
11/11/2026Este artículo no repasa la ficha del material. Propone un método para decidir según el mecanismo de corrosión que limita la vida del equipo de 316L. Ayuda a ver cuándo el 904L resuelve el problema, cuándo no aporta nada y cuándo hay que saltar directamente a una aleación superior.
Dos aceros, dos niveles de aleación
Según la composición típica que publica Outokumpu, el 316L/1.4404 lleva alrededor de un 17% de cromo, un 10% de níquel y un 2,1% de molibdeno. El 904L/1.4539 lleva un 20% de cromo, un 25% de níquel, un 4,3% de molibdeno y un 1,5% de cobre, con un carbono muy bajo. El 904L tiene más del doble de molibdeno y de níquel, y además contiene cobre. Cada uno de estos elementos actúa contra un mecanismo de corrosión distinto, y por eso conviene analizarlos por separado.
Mecanismo 1: corrosión uniforme en ácido sulfúrico
El 904L se desarrolló precisamente para manipular ácido sulfúrico y este es su terreno más claro. El ácido sulfúrico es reductor a concentraciones bajas e intermedias y oxidante cuando está concentrado. Según el Handbook of Stainless Steel de Outokumpu, es más agresivo con los inoxidables entre el 30% y el 80% en peso. En ese intervalo intermedio, el molibdeno y el cobre mejoran claramente la resistencia, y el manual pone el 904L como ejemplo.
Outokumpu indica que, hasta 35 °C, el 904L es uno de los pocos inoxidables que ofrece resistencia completa en ácido sulfúrico en todo el rango de concentraciones, de 0 a 100%. Si un equipo de 316L se adelgaza de forma uniforme en sulfúrico diluido o de concentración media a temperatura moderada, el 904L es un candidato lógico.
Hay dos matices que conviene revisar con el proceso real:
- Las impurezas cambian el resultado. Los reductores (por ejemplo, H2S o SO2) pueden acelerar la corrosión uniforme. Los iones oxidantes, como Fe³? o Cu²?, y el oxígeno disuelto pueden favorecer la pasivación. Los cloruros, aunque sea en pequeñas cantidades, empeoran el comportamiento de forma notable.
- Hay que usar los diagramas de isocorrosión, no la intuición. Los fabricantes publican curvas a 0,1 mm/año con y sin cloruros. Son la herramienta correcta para fijar el límite de temperatura del equipo.
Mecanismo 2: picaduras y corrosión en resquicios por cloruros
Cuando el fallo del 316L es por picaduras o por ataque bajo juntas, el número PRE (PRE =%Cr + 3,3·%Mo + 16·%N) sirve como primera orientación. Outokumpu da estos valores típicos:
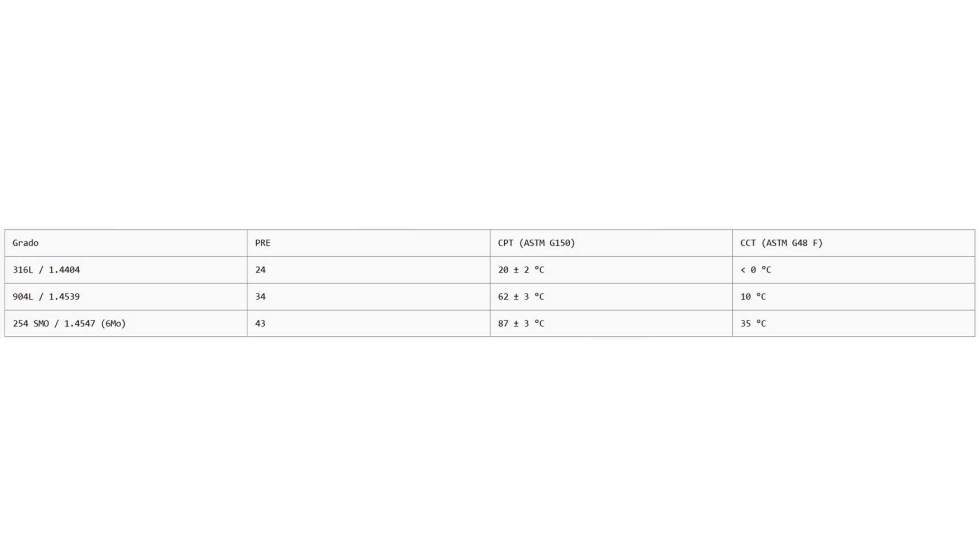
La mejora frente a picaduras es grande: la temperatura crítica de picadura pasa de unos 20 a unos 60 °C en el ensayo normalizado. La mejora en resquicios es mucho más modesta. Una brida o una junta en un medio clorurado templado puede seguir atacando al 904L. Outokumpu advierte además que el PRE y estos ensayos sirven solo para clasificar aceros, no para predecir el comportamiento en servicio. Para eso hacen falta diagramas de ingeniería y experiencia de campo.
Esto lleva a una conclusión práctica. Si el problema son resquicios en agua de mar, salmueras calientes o ácidos con cloruros, el 904L suele quedarse corto. Para ácidos con haluros (clorhídrico, fluorhídrico, sulfúrico contaminado con cloruros, ácido fosfórico de vía húmeda a temperatura elevada o mezclas decapantes nítrico-fluorhídrico), Outokumpu señala como preferibles grados superausteníticos como el 254 SMO (6% Mo) o el 4565.
Mecanismo 3: corrosión bajo tensión por cloruros
La corrosión bajo tensión (SCC) es uno de los fallos más típicos del 316L en planta química. Aparece en tuberías calientes bajo aislamiento húmedo, en camisas de calefacción o en zonas donde se evapora un líquido con pocos cloruros que se va concentrando. Según Outokumpu, normalmente se necesitan temperaturas superiores a unos 60 °C, aunque hay casos documentados a temperaturas más bajas. Los austeníticos estándar como el 1.4404 son sensibles a este fallo.
El alto contenido de níquel y molibdeno del 904L le da una resistencia muy buena a la SCC por cloruros, según Outokumpu. Si el historial del equipo de 316L muestra grietas ramificadas transgranulares y no picaduras ni desgaste, el 904L es una mejora con sentido técnico. Los aceros dúplex también resisten bien la SCC y deben compararse en el mismo análisis.
Cuando el 904L no compensa
- Medios fuertemente oxidantes, como el ácido nítrico. El manual de Outokumpu explica que en estos ambientes el molibdeno puede perjudicar la resistencia por corrosión transpasiva. Pagar por más molibdeno no aporta nada, y otros grados pueden ser mejores.
- Ácidos reductores fuertes, como el clorhídrico o el fluorhídrico. Rompen la capa pasiva de casi todos los inoxidables, que en esos medios se limitan a soluciones diluidas. Aquí la selección sale del terreno de los inoxidables austeníticos convencionales, y el 904L no cambia el panorama.
- Servicios donde el 316L ya funciona. Si la inspección no muestra un mecanismo activo, cambiar a 904L encarece el equipo sin beneficio. El 904L lleva mucho más níquel y molibdeno, y eso se nota en el coste del material.
- Resquicios críticos en cloruros calientes. Como se ha visto, el CCT del 904L es bajo. Si el diseño no puede eliminar los resquicios, conviene estudiar grados con más resistencia en resquicios, como el 254 SMO (CCT 35 °C).
Una tabla de decisión rápida
Fabricación: lo que cambia en el taller
Pasar de 316L a 904L tiene consecuencias en fabricación. El 904L solidifica totalmente austenítico, sin ferrita delta. Por eso es algo más sensible a la fisuración en caliente y se suelda con aporte bajo. El fabricante de consumibles voestalpine Böhler sugiere un máximo de 1,5 kJ/mm y una temperatura entre pasadas de 100 °C como máximo. Normalmente se usa un aporte de composición similar (tipo 20 25 5 Cu L / ER385). Tras la soldadura, el decapado elimina el tinte térmico y la capa empobrecida en cromo, igual que en el 316L, y en el 904L es aún más importante para que la soldadura rinda como el material base.
En chapa y plancha, el 904L se suministra según ASTM A240 / ASME SA-240 y, en Europa, según EN 10088-2 o EN 10028-7 para aplicaciones a presión.
Conclusión
El 904L no es un ‘316L mejor’ para todo. Es una herramienta concreta contra tres problemas: la corrosión uniforme en ácido sulfúrico, la SCC por cloruros y las picaduras en cloruros moderados. Para elegirlo con criterio, primero hay que identificar el mecanismo que limita al 316L y después contrastar los datos de laboratorio con las condiciones reales del proceso (temperatura, impurezas y diseño de resquicios). Si el mecanismo es corrosión en resquicios en cloruros calientes, ácidos con haluros o medios oxidantes, la respuesta está en otro material.
Referencias
- Outokumpu, Handbook of Stainless Steel, cap. 6 (corrosión) y tabla de composiciones.
- Outokumpu, Ultra range datasheet (2015): resistencia a la corrosión, soldadura y normas.
- voestalpine Böhler Welding, hoja técnica del electrodo Avesta 904L (07/2020).
- ASTM A240/A240M, alcance de la norma.