Cuando se preguntó hacia dónde debería dirigirse la mejora de estos equipos, la respuesta no fue aumentar simplemente su capacidad
Retos presentes y futuros en la limpieza y lavado de las aceitunas en las almazaras. Parte III.
8. Gobernanza operativa y economía de la decisión
8.1. El dilema del maestro de almazara: riesgo industrial frente a calidad y rendimiento
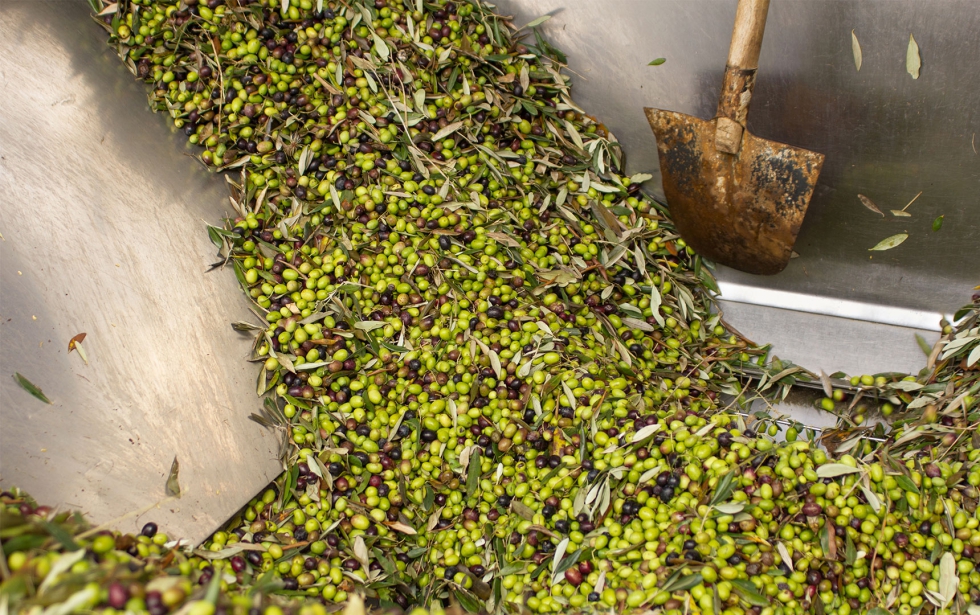
El resultado práctico es que “lavar o no lavar” no se decide por principios, sino por el perfil de riesgo del lote de aceitunas (número de proveedores de aceitunas/socios de la cooperativa, disciplina de recolección/transporte, frecuencia de cuerpos extraños) y por la capacidad del patio para implantar barreras en serie que disminuyan ese riesgo (criba/limpieza en seco eficaz + imanes + bypass selectivo).
8.2. Perspectiva de fabricantes: demanda de innovación y variables que realmente importan
Cuando se preguntó hacia dónde debería dirigirse la mejora de estos equipos, la respuesta no fue aumentar simplemente su capacidad. Los aspectos que recibieron mayor apoyo fueron mejorar el escurrido o secado del fruto, reducir y optimizar el consumo de agua, aumentar la eficacia en la eliminación de impurezas, acortar los tiempos necesarios para vaciar y limpiar la lavadora y reducir los daños ocasionados a la aceituna. También se consideraron de interés la depuración del agua recirculada, la desinfección durante el lavado y una mayor versatilidad de los equipos. De hecho, aumentar únicamente las toneladas por hora fue el aspecto que despertó menor interés entre los fabricantes consultados.
8.3. Criterios de elección de la instalación: capacidad, automatización y coste.
La capacidad nominal de una limpiadora-lavadora, expresada habitualmente en toneladas por hora, no debería ser el único criterio para valorar su rendimiento o criterio objetivo de compra. En condiciones reales de campaña, la capacidad efectiva dependerá de la continuidad y homogeneidad de la alimentación, de la cantidad y naturaleza de las impurezas, de las necesidades de limpieza del equipo y la existencia de otros cuellos de botella en la línea de recepción. Una instalación dimensionada para una elevada capacidad máxima puede trabajar durante buena parte de la jornada muy por debajo de ella si la entrada de fruto es irregular o si necesita frecuentes paradas y ajustes. Por ello, además de las toneladas por hora nominales, sería de interés conocer la relación entre capacidad real y capacidad de diseño, incorporándola como indicador de aprovechamiento de la instalación.
La automatización constituye otra de las líneas de evolución de estos equipos, aunque su incorporación debería valorarse por la mejora operativa que realmente aporta y no por el grado de complejidad tecnológica alcanzado. La regulación de caudales, la limpieza, el control del agua o determinados ajustes automatizados pueden ser algunos ejemplos de la reducción de la variabilidad asociada al operario y agilizar la adaptación del equipo a diferentes tipos de partidas. Sin embargo, una mayor complejidad también puede incrementar las necesidades de mantenimiento y dificultar la resolución de incidencias durante la campaña. Por ello, la automatización debería orientarse a simplificar el trabajo del personal, simplificar la regulación y la limpieza y mejorar la continuidad del proceso y no debería aumentar la dependencia operativa de la almazara, sino reducir la variabilidad asociada al operario y facilitar el mantenimiento, la limpieza y la toma de decisiones. Así, la solución tecnológicamente más avanzada no tiene por qué ser la más compleja, sino aquella que permita trabajar de forma estable, verificable y fácilmente adaptable a las condiciones cambiantes de la recepción.
Finalmente, la comparación económica entre equipos no debería circunscribirse a su precio de adquisición. La inversión inicial representa solo una parte del coste que la instalación tendrá durante su vida útil. A ella deben añadirse el consumo de energía y agua, mantenimiento preventivo, repuestos, mano de obra asociada, operaciones de limpieza, tiempos de parada y costes derivados de posibles averías. También debe considerarse la vida útil esperada del equipo y la disponibilidad de asistencia técnica durante la campaña.
Por ello, resultaría más apropiado valorar el coste total de propiedad de la instalación y no únicamente su precio de compra. Un equipo inicialmente más económico puede terminar teniendo un coste superior si consume más recursos, exige mayor mantenimiento o genera paradas frecuentes. Y lo contrario: una inversión inicial mayor puede resultar rentable si permite reducir consumos, tiempos muertos y necesidades de intervención durante varias campañas. De forma simplificada, este coste podría plantearse como:
8.4. Eficiencia operativa: dimensionamiento, energía, continuidad y mantenimiento
En esta valoración debería incorporarse también el consumo energético, aspecto poco considerado tradicionalmente al seleccionar los equipos de patio. Más que la potencia instalada de motores, bombas o ventiladores, resultaría de mayor interés conocer el consumo energético específico de la instalación, expresado como kWh por tonelada realmente lavada y/o limpiada. Este indicador permitiría comparar equipos de diferente capacidad y, sobre todo, analizar su comportamiento en las condiciones reales de cada almazara. Las industrias fabricantes ya comienzan a utilizar la eficiencia energética como elemento de diferenciación entre modelos, relacionándola con la capacidad de trabajo y el consumo de agua.
Un aspecto que a menudo recibe menos atención de la necesaria es la ubicación y protección de los cuadros eléctricos que gobiernan limpiadoras, lavadoras, cintas, ventiladores, bombas y variadores de frecuencia. En el patio coinciden polvo, humedad, barro, salpicaduras, cambios de temperatura y una elevada carga térmica generada por los propios equipos electrónicos, condiciones que favorecen averías, corrosión, sobrecalentamientos y condensaciones. Siempre que sea posible, resulta recomendable concentrar estos cuadros en una sala técnica limpia, seca y separada del ambiente del patio, con temperatura y humedad controladas y una climatización dimensionada para evacuar el calor generado por variadores y demás componentes. No se trata únicamente de proteger la instalación eléctrica, sino más bien tener en cuenta que un cuadro bien ubicado, limpio y térmicamente estable reduce averías, paradas imprevistas en plena campaña y facilita el mantenimiento y la fiabilidad de toda la línea de recepción.
Finalmente, el coste operativo debe incluir también la fiabilidad y necesidad de mantenimiento. Una avería durante campaña no genera únicamente un coste de reparación, sino que puede detener la recepción, provocar acumulación de fruto, demora en su procesado y alterar durante incluso días la forma de trabajar. Por ello, factores como la accesibilidad a los componentes, disponibilidad de repuestos, facilidad de limpieza y rapidez del servicio técnico deberían incorporarse a la decisión de compra junto con el precio inicial, el consumo de agua y la energía utilizada.
| Indicador |
Significado e interpretación tecnológica |
| kWh/t de aceituna limpiada |
Permite comparar la eficiencia energética entre equipos o campañas mejor que la potencia instalada en kW. Un valor menor suele indicar mayor eficiencia, pero debe relacionarse con la cantidad de impurezas eliminadas y la eficacia de limpieza. Una máquina puede consumir poco simplemente porque limpia poco. |
| kWh/t de aceituna lavada | Es especialmente útil para comparar tecnologías de lavado. El denominador debería ser exclusivamente la cantidad de aceituna lavada, no toda la recibida, porque una instalación con mucho bypass parecería artificialmente más eficiente. Debe interpretarse junto con consumo de agua y eficacia de separación. |
|
L de agua/t lavada |
Cuanto menor sea el valor, menor será en principio la huella hídrica. Sin embargo, reducirlo excesivamente puede provocar acumulación de sólidos, proliferación de microorganismos o concentración de contaminantes. Por ello debe relacionarse con turbidez, carga orgánica y criterios de renovación del agua. |
| t/h reales ÷ t/h nominales | Conviene expresarlo como porcentaje: (t/h reales ÷ t/h nominales) × 100. Si una máquina nominal de 50 t/h trabaja habitualmente a 30 t/h, su aprovechamiento es del 60 %. Un valor bajo puede indicar sobredimensionamiento, alimentación irregular, exceso de impurezas, paradas frecuentes o cuellos de botella aguas arriba o abajo. |
| % de aceituna que pasa por bypass |
No debe buscarse necesariamente el porcentaje más alto. Es un indicador de capacidad de selección y flexibilidad del patio. Un porcentaje elevado puede ser positivo en una almazara que recibe mayoritariamente fruto de vuelo limpio, pero sería inadecuado si se consigue dejando sin lavar partidas que presentan riesgo de piedras, barro u otros contaminantes. |
| minutos de parada/jornada |
Cuanto menor sea, mayor será normalmente la continuidad de proceso. Conviene diferenciar paradas programadas de paradas imprevistas. Estas últimas son especialmente relevantes porque pueden provocar atrojado de aceituna, demora de molturación y pérdida de calidad, además del coste directo de reparación. |
| minutos necesarios para limpieza del equipo | Un tiempo reducido es positivo si la limpieza sigue siendo eficaz. No debe interpretarse como “cuanto menos, mejor” sin comprobar el resultado. Un diseño con buen drenaje, accesibilidad, pocas zonas muertas y un sistema de autolimpieza debería reducir el tiempo necesario sin comprometer la higiene. |
| Eficacia de eliminación = [(impurezas entrada − impurezas salida) / impurezas entrada] × 100 | Conviene calcularla separadamente para hojas, palos, tierra/piedras y, si es posible, otros cuerpos extraños, porque una instalación puede ser muy eficiente frente a una fracción (piedras) y poco eficiente frente a otra (palos pequeños). |
| kg o L de residuo retirado/t | No es un indicador de eficiencia por sí solo. Un valor alto puede significar que la máquina trabaja bien, pero también que está recibiendo aceituna excepcionalmente sucia. Es útil para contextualizar consumo de agua, energía, frecuencia de limpieza y generación de efluentes. |