Herramientas para el mecanizado a alta velocidad de aluminio
Andrei Petrilin, director técnico senior de Iscar
13/11/2026Desde el punto de vista del diseño, las herramientas para fresado a alta velocidad de aluminio y sus aleaciones (de aquí en adelante, aluminio) pueden ser de tres tipos:
- Herramientas con plaquitas intercambiables
- Fresas integrales, especialmente de metal duro integral.
- Herramientas modulares con cabezas de fresado intercambiables (como los productos Multi-Master de Iscar).
El mecanizado con velocidades de rotación excepcionalmente altas requiere que las herramientas estén debidamente equilibradas para que puedan soportar las elevadas fuerzas centrifugas garantizando la seguridad del mecanizado en todo momento. Es fundamental conseguir, ya en la fase de diseño, una distribución de masas teóricamente simétricas con respecto al eje de la fresa, generando una estructura ‘equilibrada por diseño’. Aunque, lógicamente, este diseño sólo es aplicable al modelo virtual y no sustituye al equilibrado físico de la herramienta terminada, reduce significativamente el desequilibrio residual de masa en la herramienta fabricada y hace que el equilibrado físico posterior sea más rápido, fácil y fiable.
Las herramientas y cabezas de fresado integrales (diseñadas con los mismos principios) se fabrican esencialmente de una sola pieza. Esto simplifica en gran medida la estructura ‘equilibrada por diseño’, especialmente cuando se utiliza el modelado 3D en un entorno CAD. Al contrario, las fresas con plaquitas intercambiables están formadas por múltiples elementos, por lo que los requisitos del fresado a alta velocidad son particularmente críticos.
El diseño de las fresas con plaquitas intercambiables para el fresado a alta velocidad de aluminio trata de resolver la problemática inherente al proceso, como:
- Evitar el desplazamiento radial de la plaquita ocasionado por las altas fuerzas centrífugas.
- Reducir la masa de los componentes de la fresa para reducir la carga centrífuga.
- Garantizar una acción de corte suave y ligera, incluso en operaciones que requieren herramientas de largo alcance.
- Optimizar el perfil del canal de virutas de manera que el espacio para la evacuación de virutas sea el máximo, manteniendo a la vez la resistencia del cuerpo de la herramienta.
- Diseñar los conductos internos para que el suministro de refrigerante sea de la máxima efectividad.
Si hacemos una revisión exhaustiva de las fresas Iscar con plaquitas intercambiables para aluminio, veremos claramente que los principales fabricantes de herramientas de corte están a la altura de las dificultades. Estos productos se dividen en tres grupos:
- Herramientas de fresado de uso general para operaciones con velocidades de corte dentro de la gama habitual.
- Herramientas de alta eficiencia para fresado con velocidades extremadamente elevadas.
- Herramientas de fresado con una mayor capacidad para el fresado en rampa con velocidades comprendidas entre las de los dos grupos anteriores.
Las herramientas del primer grupo son fresas con plaquitas intercambiables de uso general adecuadas para una amplia gama de materiales, incluyendo las específicas para aluminio. Montan plaquitas con la misma forma básica y los mismos planos de referencia para la correcta posición en el asiento. Al montar plaquitas con diferente desprendimiento y geometría de desahogo, la misma fresa puede mecanizar diversos tipos de materiales específicos. Estas herramientas del primer grupo trabajan habitualmente con velocidades de corte de hasta 1.000 m/min.
En el caso de fresado con velocidades de rotación excepcionalmente altas, las fuerzas centrífugas son considerables. Para evitar el desplazamiento radial de la plaquita que ocasionan estas fuerzas, las herramientas del segundo grupo incorporan un mecanismo de retención de la plaquita. Como resultado, las velocidades de corte pueden aumentar significativamente, pudiendo llegar a 5.000 m/min cuando el empañe radial es pequeño.
El tercer grupo de herramientas se ha desarrollado para aplicaciones que requieren un fresado en rampa intenso. La agresiva geometría de corte de las plaquitas que montan en estas fresas permite velocidades de corte de hasta 2.000 m/min.
En el fresado a alta velocidad de aluminio, las fuerzas centrífugas ejercen importantes cargas sobre los tornillos de fijación de las plaquitas. Para garantizar una elevada fiabilidad del proceso, estos tornillos deben sustituirse siguiendo las instrucciones específicas del fabricante.
Como norma, Iscar recomienda sustituir el tornillo cada diez sustituciones de la plaquita. En el caso de algunas herramientas para fresado a alta velocidad, las plaquitas se suministran junto con sus tornillos de fijación. Las plaquitas y tornillos se seleccionan con tolerancias muy ajustadas para cumplir con los requisitos de calidad del equilibrado de la herramienta una vez montada. En este caso, el tornillo debe sustituirse a la vez que la plaquita.
Es importante destacar que los requisitos de equilibrado no se limitan al conjunto de la herramienta formado por el cuerpo, las plaquitas y los elementos de fijación, como los tornillos. El sistema completo, que incluye el conjunto de la herramienta, el adaptador montado en el husillo de la máquina y los elementos intermedios (extensiones y reductores), debe estar equilibrado. Este riguroso requisito está recogido en la norma ISO 16084.
¿Qué nuevas herramientas para el Fresado a Alta Velocidad de Aluminio ofrece Iscar? ¿Cuál de los grupos ya mencionados es el principal foco de los últimos avances?
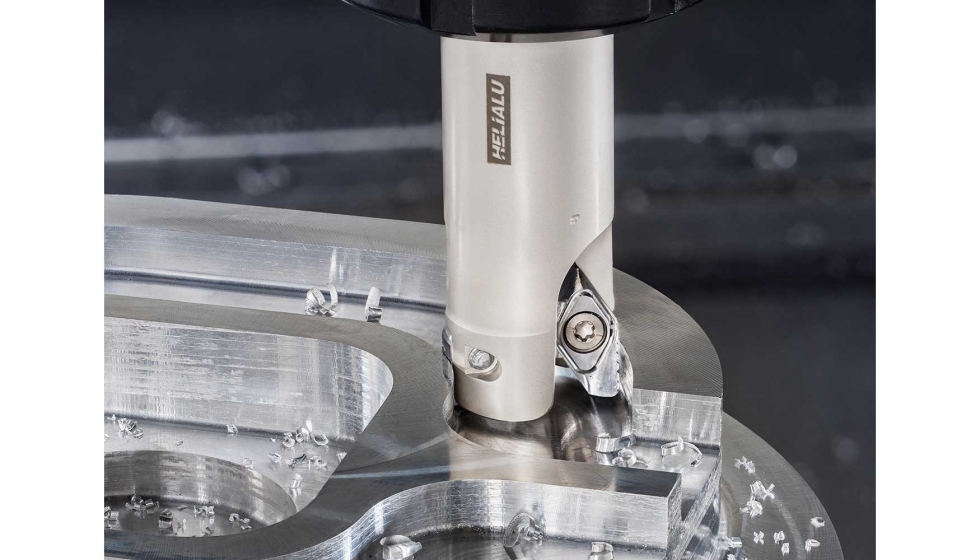
Las cabezas de fresado con conexión Multi-Master y Flexfit que montan las clásicas plaquitas Helialu de Iscar, disponibles con opción de alta presión de refrigerante (HPC), son otro buen ejemplo (figura 2). El diseño del sistema de refrigeración de estas cabezas ha sido mejorado utilizando la Dinámica Computacional de Fluidos (CFD) para maximizar el caudal y minimizar la caída de presión. La configuración de conexión roscada amplía significativamente su versatilidad, ya que permite utilizar mangos, adaptadores, extensiones y reductores Multi-Master y Flexfit.
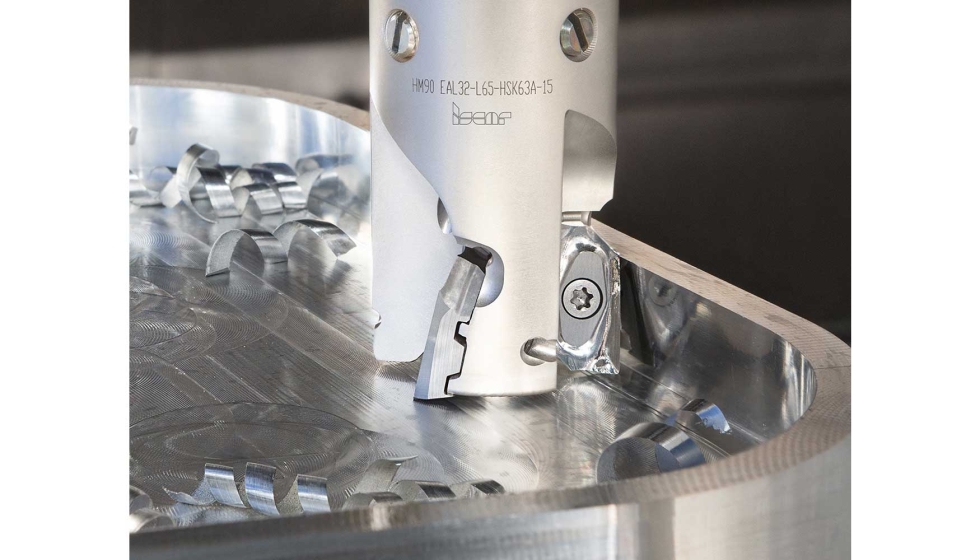
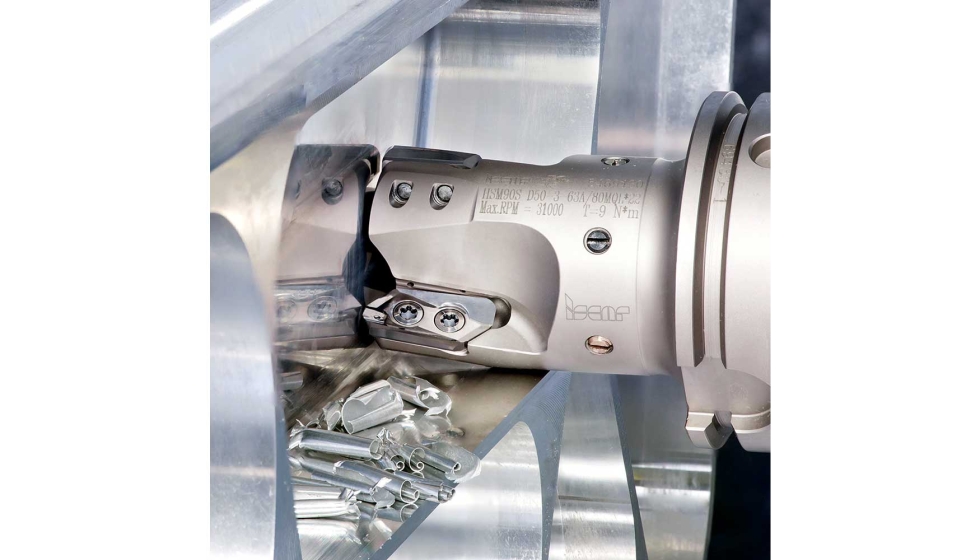
Durante los últimos años, Iscar ha apostado por desarrollar una amplia gama de herramientas para el fresado a alta velocidad de aluminio, con objeto de incrementar la productividad. Estas herramientas están diseñadas para evitar el desplazamiento radial de la plaquita ocasionado por las elevadas fuerzas centrífugas. Esto se logra mediante un mecanismo de bloqueo del movimiento que garantiza la fiabilidad de este tipo de operaciones a alta velocidad. Entre los últimos diseños se encuentran unas nuevas fresas que montan plaquitas de gran tamaño, que permiten profundidades de corte de hasta 22 mm (figura 3) y que permiten una utilización más efectiva de las máquinas-herramienta modernas de gran potencia con husillos principales de alta velocidad.
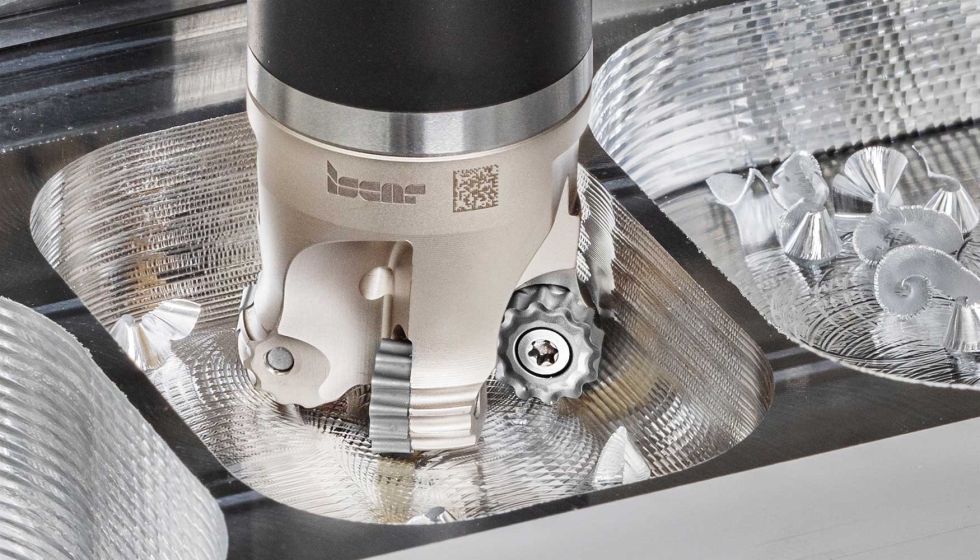
El producto más innovador es una plaquita de 14 mm con filos de corte dentados, diseñada para montar en las fresas Helialu para alta velocidad existentes. Estas plaquitas combinan una cara de desprendimiento pulida, una geometría de corte súper positiva y filos de corte vivos dentados para fragmentar las virutas. La rotura de las virutas en pequeños segmentos facilita su evacuación, reduce la posibilidad de remecanizado de las mismas, mejora la estabilidad dinámica de la fresa y permite mayores avances, por lo que aumenta la productividad en operaciones de fresado de desbaste (figura 4).
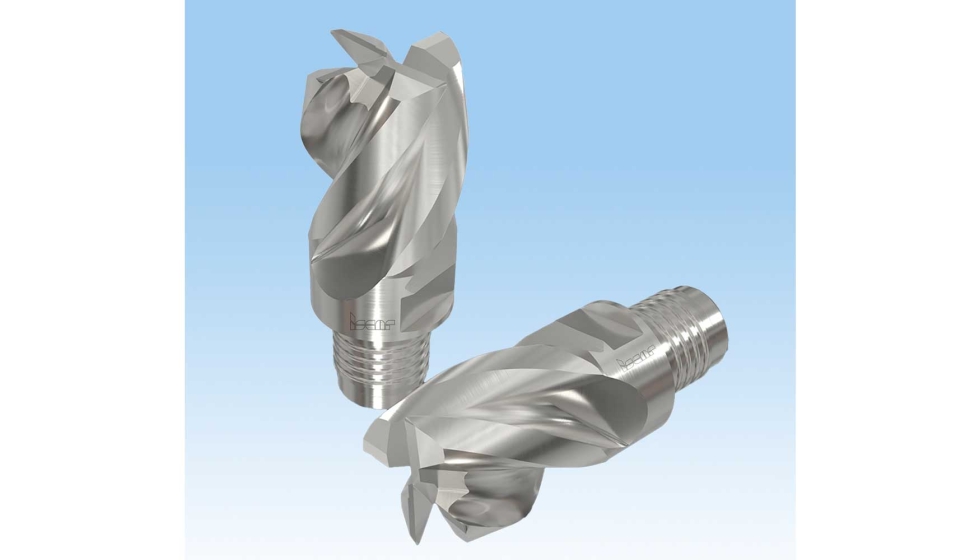
Por supuesto, las fresas y cabezas de fresado de metal duro integral también están en continuo desarrollo, con innovaciones que incluyen diferentes perfiles. Por ejemplo, la cabeza de fresado Multi-Master de 32 mm de diámetro (figura 5) tiene 4 labios con ángulo de hélice variable para mejorar la estabilidad dinámica, permitiendo un corte uniforme en una gran variedad de operaciones, desde desbaste hasta acabado.
Los avances de las máquinas-herramienta han ampliado significativamente los límites de la velocidad de rotación y del avance, permitiendo mayores velocidades de corte. El fresado de aluminio con velocidad ultra elevada se está convirtiendo en un paradigma dominante, lo que a su vez plantea nuevas exigencias al diseño de las herramientas de corte. Queda por ver cómo responderán los fabricantes de herramientas a estos retos.