Técnicas de acabado superficial en componentes de alto valor añadido fabricados mediante fabricación aditiva
Fabricar la geometría no es suficiente
La fabricación aditiva de metal ha evolucionado de forma considerable durante los últimos años. Tecnologías como la fusión de lecho de polvo por láser, conocida como PBF-LB, o la deposición de energía dirigida permiten fabricar geometrías complejas, reducir el número de uniones y aproximar el material depositado a la forma final del componente, conocido como near-net-shape. Estas posibilidades resultan especialmente atractivas en sectores como el aeronáutico, energético o biomédico, donde el coste del material es elevado y cada ahorro en términos de material eliminado tiene un impacto directo sobre el proceso.
No obstante, obtener una geometría próxima a la final no significa obtener una pieza terminada ni funcional. La naturaleza capa a capa del proceso, el tamaño del polvo, la orientación de la superficie, la necesidad de soportes y las condiciones del proceso generan una topografía que se aleja de la obtenida mediante procesos convencionales. A ello se añaden partículas adheridas, ondulaciones asociadas a las capas y diferencias importantes entre las distintas superficies que conforman la pieza [1,2].
Este problema adquiere mayor importancia cuando se fabrican piezas de alto valor añadido. Una superficie con una rugosidad excesiva puede favorecer la iniciación de grietas, modificar el comportamiento a fatiga, dificultar el contacto entre componentes o perjudicar la resistencia frente a desgaste o corrosión [3,4]. En otros casos, no siempre interesa alcanzar la menor rugosidad posible, sino obtener una topografía controlada y compatible con la función de la superficie. Por tanto, hablar de acabado no consiste únicamente en reducir un valor de rugosidad Ra o Sa. El objetivo debe ser conseguir una superficie funcional sin comprometer la geometría ni la integridad del componente.
La figura a continuación muestra las diferentes irregularidades superficiales que se pueden encontrar en los procesos de PBF-LB, características del proceso y correspondientes a las diferentes partes de las piezas fabricadas.
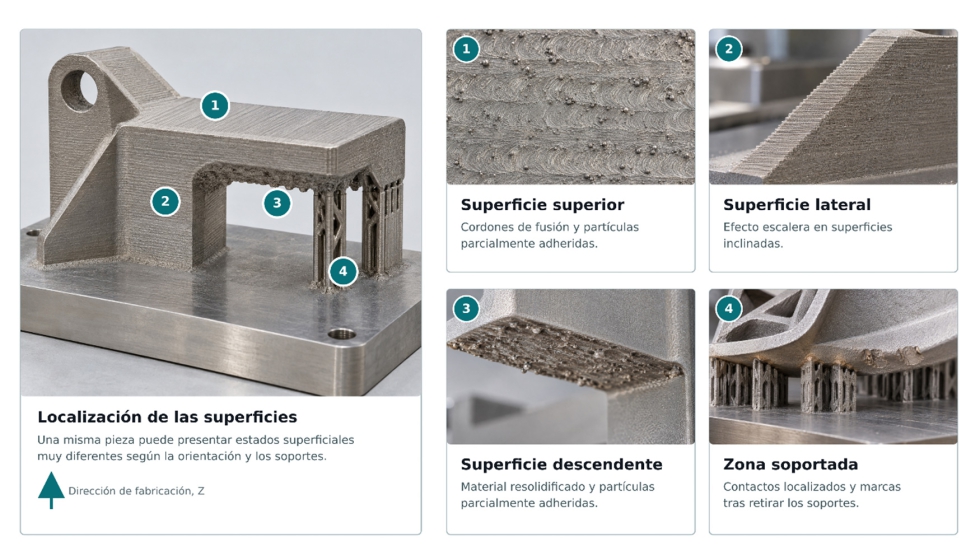
Por lo tanto, el desafío para obtener una ‘pieza buena’ empieza durante la fabricación. La calidad superficial de una pieza aditiva no depende de un único parámetro. La orientación de fabricación tiene una influencia directa, pero también intervienen el espesor de capa, la distribución granulométrica del polvo, la estrategia de escaneado y la energía aportada [1,2]. Además, las superficies descendentes y las que necesitan soportes suelen presentar un estado inicial claramente peor una vez retirados.
Por ello, la planificación del acabado debería comenzar antes de fabricar la pieza. La orientación seleccionada, los sobreespesores de mecanizado y el acceso de la herramienta o del medio abrasivo deben tenerse en cuenta desde la fase de diseño. Una cavidad interior puede ser fabricable, pero quedar fuera del alcance de una herramienta convencional. Del mismo modo, un canal estrecho puede admitir un fluido abrasivo o un tratamiento químico, aunque no permita controlar con la misma facilidad cuánto material se elimina en cada zona.
La libertad geométrica que aporta la fabricación aditiva se convierte así en una de las principales dificultades durante el acabado. No existe una tecnología universal capaz de tratar con la misma precisión una superficie exterior, una pared delgada, una estructura reticular y un canal interno. La selección debe realizarse considerando conjuntamente la geometría, el material, el estado inicial de la superficie y los requisitos funcionales [4,5].
Principales técnicas de acabado superficial
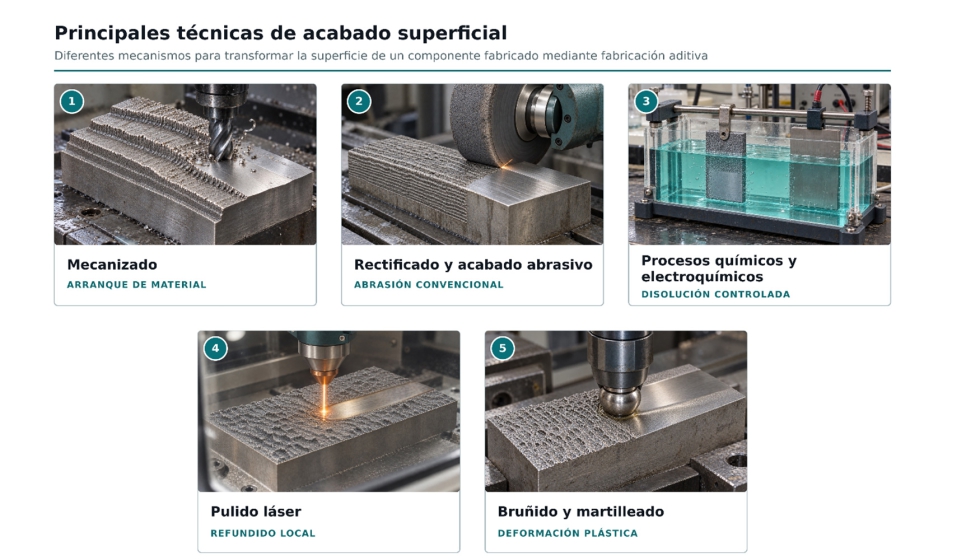
Las tecnologías disponibles pueden agruparse según su principio de actuación. Algunas eliminan material mediante herramientas de corte o abrasivos, otras se basan en la disolución química o electroquímica y un tercer grupo modifica la superficie mediante deformación plástica. Esta clasificación ayuda a entender sus posibilidades, aunque en la práctica es frecuente combinar varias operaciones [4,5].
Como se resume en la figura 2, cada familia actúa de forma diferente sobre la superficie. La elección no debería hacerse únicamente a partir de la rugosidad final, sino considerando cuánto material debe eliminarse, qué zonas son accesibles, qué tolerancias deben conservarse y qué cambios puede introducir el proceso en la integridad superficial.
a) Mecanizado
El mecanizado sigue siendo la solución más directa cuando se necesitan tolerancias dimensionales estrechas, superficies de referencia o zonas destinadas a uniones y contactos funcionales. El torneado, el fresado y el taladrado permiten eliminar por completo la capa superficial y llevar la geometría desde el estado near-net-shape hasta la condición final. Frente a otras técnicas, su principal ventaja es que la trayectoria, la profundidad de corte y la geometría obtenida pueden definirse con precisión.
En una pieza aditiva, sin embargo, el primer problema no siempre es seleccionar la herramienta, antes es necesario conocer cuánto material existe realmente en cada zona. Las desviaciones respecto al modelo nominal, la contracción y la retirada de soportes pueden generar un sobreespesor irregular. Por ello, la alineación entre la pieza y el programa de mecanizado, el palpado previo o incluso la digitalización de la geometría cobran especial importancia. Si el sobreespesor es insuficiente, pueden quedar zonas sin mecanizar; si es excesivo, aumentan el tiempo de proceso, las fuerzas y el riesgo de deformación.
También debe tenerse en cuenta que el material fabricado mediante PBF-LB no se comporta necesariamente como el mismo material obtenido por forja o fundición. La microestructura, la dirección de fabricación, la porosidad y el tratamiento térmico pueden modificar las fuerzas de corte, el desgaste de la herramienta y el estado tensional generado durante el mecanizado [5-7]. Por ello, trasladar directamente los parámetros utilizados para un material convencional no siempre conlleva el mismo resultado.
La estrategia debe adaptarse además a la rigidez de la pieza. En paredes delgadas o componentes aligerados, una condición demasiado agresiva puede provocar vibraciones o desviaciones dimensionales, aunque la rugosidad medida sea baja. En estos casos resulta preferible combinar condiciones estables, herramientas adecuadas y una sujeción que apoye la zona de corte. La calidad final debe comprobarse no sólo mediante Ra o Sa, sino también mediante la geometría, la ondulación, las rebabas y, cuando la aplicación lo requiera, la integridad subsuperficial.
b) Rectificado y acabado abrasivo
El rectificado trabaja con una herramienta formada por numerosos granos abrasivos y resulta adecuado cuando se requieren acabados exigentes, buena precisión geométrica o el mecanizado de materiales de elevada dureza. La selección del abrasivo, el tamaño de grano, el aglomerante y la porosidad de la muela condiciona tanto la capacidad de arranque como la evacuación de viruta y la llegada del fluido a la zona de contacto.
En componentes aditivos, la topografía inicial puede producir un contacto interrumpido durante las primeras pasadas. Las partículas adheridas y los cambios locales de sobreespesor aumentan la variación de las fuerzas y pueden favorecer el embotamiento de la muela. Un proceso demasiado intenso puede generar quemados, cambios microestructurales o tensiones residuales no deseadas. Por ello, el rectificado resulta especialmente eficaz como etapa de precisión, una vez eliminadas las irregularidades más grandes y establecida una referencia geométrica.
El pulido mecánico engloba desde operaciones manuales con abrasivos hasta sistemas robotizados capaces de seguir superficies libres. El material se elimina de forma progresiva utilizando abrasivos cada vez más finos. Puede proporcionar superficies de elevada calidad, pero la repetitividad depende del control de la presión, la velocidad relativa y el tiempo de permanencia. En una operación manual estos factores dependen en gran medida del operario; en una célula robotizada es necesario controlar la fuerza de contacto y compensar las diferencias entre la geometría nominal y la pieza real.
Cuando es necesario tratar canales o cavidades internas, el mecanizado por flujo abrasivo ofrece una alternativa. Un medio viscoso cargado con partículas circula a través de la geometría y elimina de forma progresiva las irregularidades [5,8]. Su capacidad para llegar a zonas inaccesibles es una ventaja clara, aunque no garantiza una eliminación uniforme. Los cambios de sección, los codos y las bifurcaciones modifican la velocidad y la presión local del flujo, por lo que pueden aparecer diferencias de acabado y redondeo de aristas. El diseño del canal y la forma de impulsar y recuperar el medio abrasivo forman parte del propio proceso.
c) Procesos químicos y electroquímicos
El pulido químico elimina material mediante la reacción controlada entre la superficie y una solución. Al no necesitar contacto mecánico ni una trayectoria de herramienta, puede actuar sobre superficies exteriores, cavidades y canales que no son accesibles mediante mecanizado. También permite reducir partículas parcialmente adheridas y suavizar la topografía sin aplicar fuerzas sobre la pieza [4,9].
Esta capacidad para alcanzar geometrías complejas no implica que la eliminación sea automáticamente uniforme. La renovación de la solución, la temperatura, el tiempo de exposición y la orientación de la pieza condicionan la velocidad de reacción. En canales largos o con cambios de sección pueden aparecer zonas con distinta circulación del reactivo. Además, una eliminación excesiva puede redondear aristas, modificar espesores de pared o abrir poros próximos a la superficie.
El electropulido utiliza una corriente eléctrica para favorecer la disolución de las zonas más salientes. La densidad de corriente, el electrolito, la distancia entre electrodos y el tiempo de tratamiento determinan el resultado. Aunque puede generar superficies brillantes y reducir la rugosidad sin contacto mecánico, la distribución de corriente depende de la geometría. Las aristas y las zonas próximas al electrodo suelen recibir una acción mayor, mientras que las cavidades profundas pueden quedar menos tratadas [10].
En ambos casos el control dimensional debe realizarse antes y después del proceso. No es suficiente fijar un tiempo de baño general para toda la pieza: el material, el estado térmico y la topografía inicial modifican la velocidad de eliminación. También deben contemplarse el enjuague, la neutralización y la posible retención de productos químicos en canales cerrados. Estas operaciones ofrecen una ventaja importante en términos de acceso, pero exigen una receta específica y una validación por material y geometría.
d) Pulido láser
El pulido láser modifica una capa muy localizada de la superficie mediante fusión y resolidificación. Cuando el aporte de energía es adecuado, el material de los picos se redistribuye hacia los valles por efecto de la tensión superficial y la gravedad, reduciendo la amplitud de la topografía sin contacto mecánico [11,12]. Esta característica lo hace atractivo para materiales de elevada dureza y para procesos automatizados.
El resultado depende de la densidad de energía aplicada, que a su vez está condicionada por la potencia, la velocidad, el diámetro del haz, el solape entre pasadas y el número de barridos. La topografía de partida también es determinante. Una superficie con partículas grandes o defectos profundos puede necesitar una etapa previa, ya que aumentar la energía para corregirlos incrementa el espesor de la capa refundida y el riesgo de evaporación, oxidación o formación de microgrietas [12,13].
La estrategia de escaneado debe mantener un aporte térmico regular y evitar acumulaciones en los cambios de dirección. En superficies curvas, la distancia focal y el ángulo de incidencia varían a lo largo de la trayectoria, por lo que puede ser necesario trabajar con sistemas multieje o adaptar continuamente la posición del cabezal. La línea de visión continúa siendo una limitación: el láser no puede tratar un canal interior si el haz no alcanza la superficie con unas condiciones controladas.
Por tanto, una reducción elevada de rugosidad no es suficiente para validar el proceso. Deben analizarse también la geometría, la presencia de material resolidificado, la microestructura y la zona afectada térmicamente. El pulido láser ofrece un control local que otras técnicas no tienen, pero necesita una ventana de proceso estable para cada combinación de material, topografía inicial y geometría [4,5].
e) Bruñido y hammer peening (martilleado)
El bruñido con bola o rodillo no elimina material de forma apreciable. La herramienta aplica una presión controlada y deforma plásticamente los picos de una superficie previamente mecanizada. Como resultado, puede reducirse la rugosidad e introducirse una capa endurecida con tensiones residuales de compresión. Esta combinación resulta especialmente interesante en componentes sometidos a fatiga, donde el estado de la superficie tiene una influencia directa sobre la iniciación de grietas [14].
Los parámetros principales son la fuerza o presión aplicada, el avance lateral, el diámetro de la herramienta, la velocidad y el número de pasadas. Una intensidad insuficiente apenas modifica la topografía; una intensidad excesiva puede generar solapes, desprendimientos locales o un nuevo aumento de la rugosidad. El bruñido funciona mejor cuando las irregularidades iniciales ya se han reducido mediante mecanizado o pulido.
El martilleado mecánico, neumático o ultrasónico utiliza impactos repetidos para modificar la capa superficial. Su objetivo principal suele estar más relacionado con el estado tensional y el endurecimiento que con la obtención del menor valor de rugosidad. La comparación realizada sobre Inconel 718 mostró precisamente este compromiso: el bruñido proporcionó un acabado más fino y una capa compresiva más profunda, mientras que el martilleado alcanzó tensiones de compresión más elevadas cerca de la superficie, pero mantuvo una topografía más irregular [14].
Ambas técnicas requieren acceso y una rigidez suficiente bajo la zona tratada. En paredes delgadas, estructuras reticulares o componentes con canales próximos a la superficie, la misma fuerza puede producir respuestas muy diferentes según el soporte local. Por ello, el diseño interior debe considerarse al definir la presión y la trayectoria. En estos casos es importante verificar no sólo la rugosidad, sino también la deformación geométrica y la distribución de tensiones residuales.
La integridad superficial más allá de la rugosidad
La comparación entre tecnologías de acabado suele centrarse en la reducción de rugosidad. Es un indicador necesario, pero no suficiente. Dos superficies con valores similares pueden presentar estados tensionales, durezas o daños subsuperficiales muy diferentes. Además, una técnica puede mejorar la topografía y, al mismo tiempo, introducir microgrietas, contaminación o una capa térmicamente afectada. Del mismo modo, los tratamientos por impacto pueden mejorar el estado tensional y la respuesta funcional sin proporcionar necesariamente el acabado más fino [14,16].
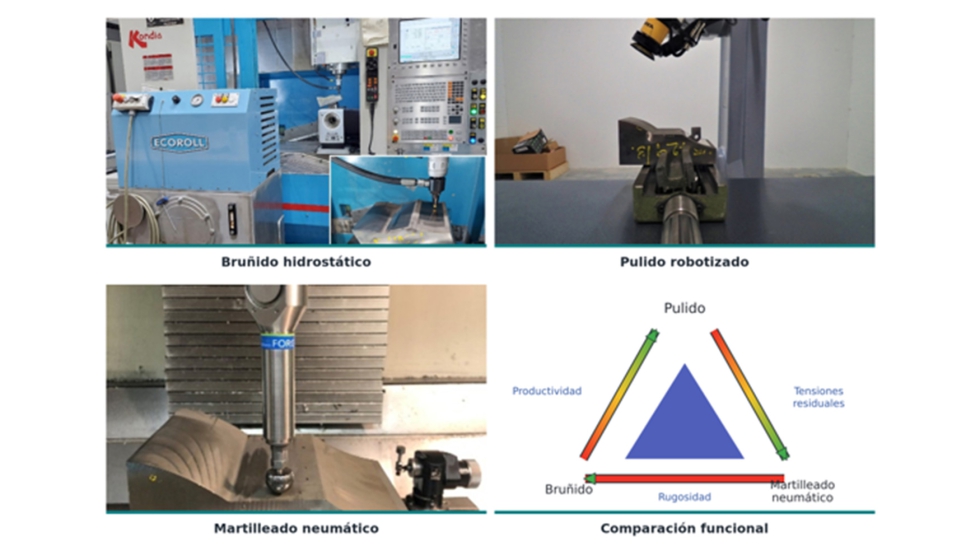
En un estudio publicado sobre Inconel 718 endurecido por envejecimiento se compararon tres procesos mecánicos: pulido, bruñido hidrostático con bola y martilleado neumático [14]. Aunque el material de partida no había sido fabricado mediante tecnología aditiva, la comparación permite entender el compromiso que existe entre calidad superficial, integridad y productividad. El pulido fue el proceso más productivo, el bruñido proporcionó la mejor rugosidad y una capa compresiva de mayor espesor, mientras que el martilleado generó las tensiones de compresión más elevadas cerca de la superficie, pero mantuvo una topografía más irregular.
Por tanto, la selección no debería realizarse buscando una única cifra mínima de rugosidad. Es necesario definir qué necesita realmente la superficie: precisión dimensional, resistencia a fatiga, comportamiento tribológico, resistencia a corrosión, limpieza o una determinada capacidad de unión. Sólo a partir de estos requisitos puede elegirse el proceso y establecerse el nivel de intensidad adecuado.
La combinación de tecnologías como solución
Las superficies obtenidas directamente por fabricación aditiva pueden presentar irregularidades demasiado grandes para un proceso de acabado fino. En estos casos, intentar alcanzar el estado final mediante una única operación puede aumentar el tiempo, el consumo de herramienta o el riesgo de daño. Una estrategia en varias etapas suele ser más razonable y permite asignar a cada proceso la función para la que ofrece un control mayor [4,5,17].
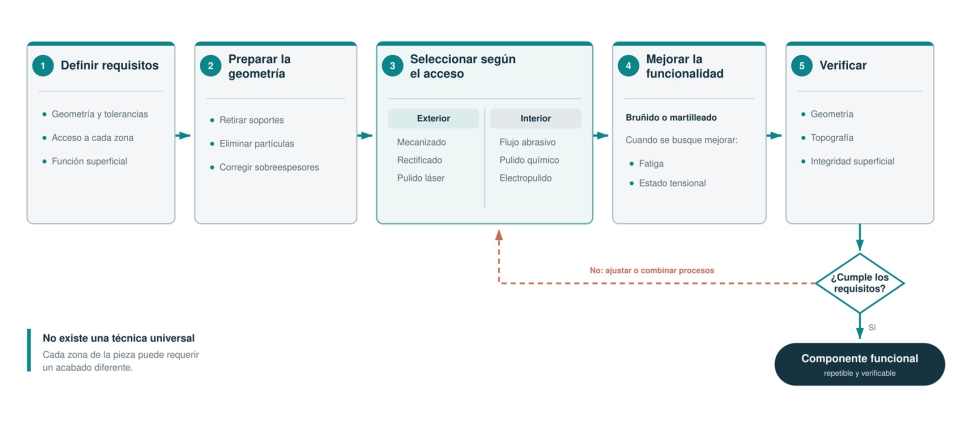
Una primera operación puede eliminar soportes, partículas adheridas y las mayores irregularidades. A continuación, un proceso de mecanizado, pulido químico o flujo abrasivo puede ajustar la geometría y la topografía. Finalmente, si la función del componente lo requiere, un tratamiento como el bruñido o el martilleado puede introducir un estado de tensiones residuales favorable. El orden es importante: un pulido posterior puede eliminar parte de la capa modificada por un tratamiento mecánico, mientras que una deformación demasiado intensa al final puede volver a aumentar la rugosidad.
La cadena de acabado también debe adaptarse a las distintas zonas de la pieza. Las superficies de unión pueden necesitar mecanizado, los canales internos un proceso químico o abrasivo y las zonas sometidas a fatiga un tratamiento mecánico. La fabricación aditiva permite integrar funciones diferentes en un mismo componente y, por tanto, también exige combinar procesos de acabado distintos.
Desde el punto de vista industrial, la mejor solución no es necesariamente la que proporciona la menor rugosidad, sino la que alcanza los requisitos con suficiente repetitividad, productividad y control dimensional. Para ello resulta necesario medir la geometría inicial, adaptar los parámetros a cada superficie y verificar el resultado más allá de una inspección visual.
Conclusiones
La fabricación aditiva ha ampliado las posibilidades de diseño y ha permitido obtener componentes cada vez más próximos a su geometría final. Sin embargo, la superficie continúa siendo uno de los principales límites para su aplicación directa en piezas de alto valor añadido.
Las técnicas disponibles ofrecen soluciones complementarias. El mecanizado y el rectificado aportan precisión, los procesos abrasivos y químicos permiten alcanzar geometrías de difícil acceso, el pulido láser ofrece una alternativa automatizable y sin contacto, y los tratamientos mecánicos pueden mejorar simultáneamente la topografía y el estado tensional. Cada uno presenta también limitaciones relacionadas con el acceso, el control dimensional, la productividad o la posible modificación de la integridad superficial.
Por ello, el acabado debe considerarse desde la fase de diseño de la pieza y no como una corrección añadida al final del proceso. La orientación de fabricación, los sobreespesores, la rigidez local y la accesibilidad determinan qué tecnologías podrán aplicarse posteriormente. En muchos casos, la solución más robusta será una cadena híbrida que combine varias operaciones y adapte el tratamiento a la función de cada superficie.
En componentes de alto valor añadido, el detalle final continúa marcando la diferencia. La ventaja de la fabricación aditiva sólo se materializa cuando la geometría obtenida puede transformarse en una superficie funcional, repetible y preparada para trabajar en condiciones reales.
Proyecto Leun: continuidad en el acabado de componentes críticos
En el marco del proyecto PROCODA (KK-2019/00004) se compararon tres técnicas de acabado mecánico —pulido robotizado, bruñido hidrostático y martilleado neumático— sobre una misma pieza de Inconel 718 endurecido por envejecimiento [14]. El estudio permitió analizar bajo una referencia común la rugosidad, las tensiones residuales y la productividad de los tres procesos. Los resultados mostraron que cada tecnología presenta ventajas diferentes y que su selección debe responder a la función final de la superficie.
Esta línea de trabajo continúa actualmente en LEUN (KK-2026/00029), proyecto del programa ELKARTEK centrado en el desarrollo de una línea de acabado eficiente para componentes de compresión de turbomaquinaria aeronáutica. LEUN aborda especialmente la mejora de la calidad superficial y la estabilidad de los procesos, junto con la reducción del consumo energético, los retrabajos, el defectivo y el uso de materias primas críticas.
Referencias
[1] Strano, G.; Hao, L.; Everson, R. M.; Evans, K. E. Surface roughness analysis, modelling and prediction in selective laser melting. Journal of Materials Processing Technology 213 (2013), 589-597. https://doi.org/10.1016/j.jmatprotec.2012.11.011.
[2] Delfs, P.; Tows, M.; Schmid, H.-J. Optimized build orientation of additive manufactured parts for improved surface quality and build time. Additive Manufacturing 12 (2016), 314-320. https://doi.org/10.1016/j.addma.2016.06.003.
[3] Vayssette, B.; Saintier, N.; Brugger, C.; El May, M. Surface roughness effect of SLM and EBM Ti-6Al-4V on multiaxial high cycle fatigue. Theoretical and Applied Fracture Mechanics 108 (2020), 102581. https://doi.org/10.1016/j.tafmec.2020.102581.
[4] Maleki, E.; Bagherifard, S.; Bandini, M.; Guagliano, M. Surface post-treatments for metal additive manufacturing: Progress, challenges, and opportunities. Additive Manufacturing 37 (2021), 101619. https://doi.org/10.1016/j.addma.2020.101619.
[5] Malakizadi, A.; Mallipeddi, D.; Dadbakhsh, S.; M’Saoubi, R.; Krajnik, P. Post-processing of additively manufactured metallic alloys - A review. International Journal of Machine Tools and Manufacture 179 (2022), 103908. https://doi.org/10.1016/j.ijmachtools.2022.103908.
[6] Calleja, A.; Urbikain, G.; Gonzalez, H.; Cerrillo, I.; Polvorosa, R.; Lamikiz, A. Inconel 718 superalloy machinability evaluation after laser cladding additive manufacturing process. The International Journal of Advanced Manufacturing Technology 97 (2018), 2873-2885. https://doi.org/10.1007/s00170-018-2169-5.
[7] Oyelola, O.; Crawforth, P.; M’Saoubi, R.; Clare, A. T. Machining of Additively Manufactured Parts: Implications for Surface Integrity. Procedia CIRP 45 (2016), 119-122. https://doi.org/10.1016/j.procir.2016.02.066.
[8] Peng, C.; Fu, Y.; Wei, H.; Li, S.; Wang, X.; Gao, H. Study on improvement of surface roughness and induced residual stress for additively manufactured metal parts by abrasive flow machining. Procedia CIRP 71 (2018), 386-389.
[9] Tyagi, P.; Goulet, T.; Riso, C.; Garcia-Moreno, F. Reducing surface roughness by chemical polishing of additively manufactured 3D printed 316 stainless steel components. The International Journal of Advanced Manufacturing Technology 100 (2019), 2895-2900. https://doi.org/10.1007/s00170-018-2890-0.
[10] Doche, M.-L.; Hihn, J.-Y.; Drynski, E.; Roy, F.; Boucher, A.; Rolet, J.; Tardelli, J. Electropolishing of 316L stainless steel parts elaborated by selective laser melting from laboratory to pilot scale. Procedia CIRP 108 (2022), 722-727. https://doi.org/10.1016/j.procir.2022.04.080.
[11] Marimuthu, S.; Triantaphyllou, A.; Antar, M.; Wimpenny, D.; Morton, H.; Beard, M. Laser polishing of selective laser melted components. International Journal of Machine Tools and Manufacture 95 (2015), 97-104. https://doi.org/10.1016/j.ijmachtools.2015.05.002.
[12] Gisario, A.; Barletta, M.; Veniali, F. Laser polishing: a review of a constantly growing technology in the surface finishing of components made by additive manufacturing. The International Journal of Advanced Manufacturing Technology 120 (2022), 1433-1472. https://doi.org/10.1007/s00170-022-08840-x.
[13] Liu, J.; Ma, H. et al. Laser Powder Bed Fusion of 316L Stainless Steel Effect of Laser Polishing on the Surface Morphology and Corrosion Behavior. Micromachines 14 (2023), 850. https://doi.org/10.3390/mi14040850.
[14] Sarasua Miranda, J. A.; Trinidad Cristobal, A.; Gonzalez-Barrio, H.; Fernandez-Lucio, P.; Gomez-Escudero, G.; Madariaga, A.; Arrazola, P. J. Comparative study of finishing techniques for age-hardened Inconel 718 alloy. Journal of Materials Research and Technology 15 (2021), 5623-5634. https://doi.org/10.1016/j.jmrt.2021.11.024.
[15] Martinez-Aguirre, M.; Calleja-Ochoa, A.; Gomez-Escudero, G.; Mishra, S.; Gonzalez-Barrio, H. Cutting parameters in the machining of lightweight components manufactured by PBF-LB. The International Journal of Advanced Manufacturing Technology (2025). https://doi.org/10.1007/s00170-025-15739-w.
[16] Walczak, M.; Szala, M. Effect of shot peening on the surface properties, corrosion and wear performance of 17-4PH steel produced by DMLS additive manufacturing. Archives of Civil and Mechanical Engineering 21 (2021), 157. https://doi.org/10.1007/s43452-021-00306-3.
[17] Perez-Ruiz, J. D.; Martinez-Rodriguez, S.; Lopez de Lacalle, L. N.; Lamikiz, A.; Gonzalez-Barrio, H.; Pereira, O. A robust process for the precision finishing of pieces originated by metallic printing. DYNA 95(4) (2020), 436-442. https://doi.org/10.6036/9382.