Control de la inestabilidad en el fresado de perfiles
Álvaro Ruiz, especialista global en Aplicaciones de Producto de Sandvik Coromant
15/09/2026En sectores como el aeroespacial, el energético o la fabricación de matrices y moldes, las operaciones de fresado de perfiles rara vez se desarrollan en condiciones ideales. Los componentes suelen incorporar cavidades profundas y paredes delgadas que requieren herramientas de gran voladizo y están sometidas a frecuentes interrupciones de corte. A ello se suman materiales que generan elevadas temperaturas, pueden autotemplarse durante el mecanizado y producen virutas difíciles de controlar. En este contexto, el reto ya no se limita a maximizar la vida útil de la herramienta, sino a garantizar un proceso estable y predecible.
Pequeñas variaciones en la carga de viruta, las vibraciones o la estabilidad de la plaquita pueden acabar afectando a la consistencia del mecanizado. Cuando el proceso deja de ser fiable, es habitual que se reduzcan los parámetros de corte o se limite el tiempo de funcionamiento desatendido para minimizar riesgos y proteger la pieza. Como consecuencia, disminuye el aprovechamiento de las plaquitas y se resiente la productividad global.
El reto de la estabilidad
El fresado de perfiles genera condiciones de corte muy exigentes debido a los continuos cambios en el contacto entre la herramienta y la pieza. En componentes de titanio, las cavidades profundas suelen requerir herramientas de gran voladizo y trabajar sobre paredes delgadas, lo que favorece la aparición de vibraciones. En superaleaciones termo-resistentes (HRSA), como el Inconel, las elevadas temperaturas se concentran en el filo de corte, acelerando el desgaste y aumentando el riesgo de rotura. Por su parte, los aceros inoxidables y los grados dúplex plantean dificultades adicionales relacionadas con su elevada resistencia mecánica y el control de la viruta, sometiendo a importantes esfuerzos tanto a la plaquita como al cuerpo de la fresa durante todo el mecanizado.
En estas condiciones, incluso pequeñas variaciones en el sistema de herramientas pueden afectar a la estabilidad del proceso. Las fluctuaciones en la fijación de la plaquita o en las cargas térmicas alteran el espesor de la viruta y provocan diferencias de desgaste entre los distintos filos de corte, reduciendo la uniformidad del mecanizado.
Uno de los factores más determinantes es el micromovimiento de la plaquita. Incluso desplazamientos mínimos en su alojamiento pueden modificar la carga soportada por el filo y el espesor de la viruta, acelerando el desgaste de forma desigual. Cuando esto ocurre, el comportamiento de la herramienta se vuelve menos predecible y aumenta el riesgo de fallos prematuros. Para mantener el control del proceso, es fundamental que el desgaste evolucione de manera uniforme y repetible, permitiendo planificar los cambios de herramienta y evitar paradas imprevistas.
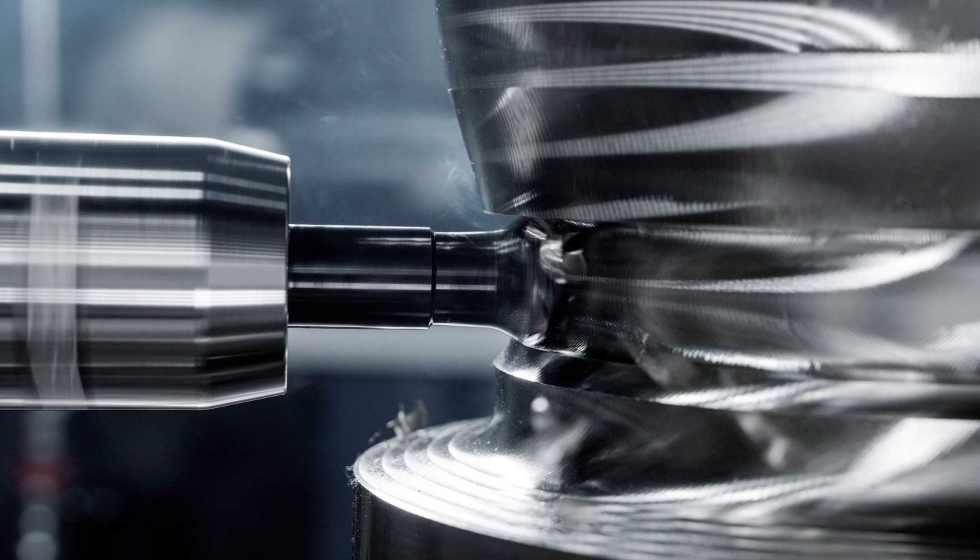
Equilibrio de las fuerzas de corte
El control de las fuerzas de corte y de su distribución es otro factor clave para garantizar la estabilidad en el fresado de perfiles. Un exceso de fuerza radial favorece la aparición de vibraciones, por lo que resulta fundamental controlar cómo se reparten las cargas a lo largo de la herramienta para mantener un mecanizado estable, incluso cuando las condiciones de contacto cambian constantemente.
La geometría de la herramienta desempeña un papel decisivo. La combinación adecuada de geometrías axiales y radiales permite reducir las vibraciones al minimizar las cargas radiales sin comprometer la resistencia del filo de corte, especialmente en materiales como el titanio y los aceros inoxidables, donde un contacto demasiado agresivo puede desestabilizar rápidamente el proceso.
Las estrategias de fresado de alto avance también contribuyen a mejorar la estabilidad. En muchas operaciones de perfilado, la reducción del contacto axial, combinada con el uso de plaquitas redondas, permite disminuir las fuerzas radiales y aumentar simultáneamente el avance. De este modo, se incrementa la productividad y la capacidad de arranque de material. Este enfoque resulta especialmente eficaz en el mecanizado de cavidades y en operaciones de gran voladizo, donde suele ser más rentable mantener velocidades de avance elevadas que aumentar la profundidad de corte en cada pasada.
Diseño orientado a la seguridad del proceso
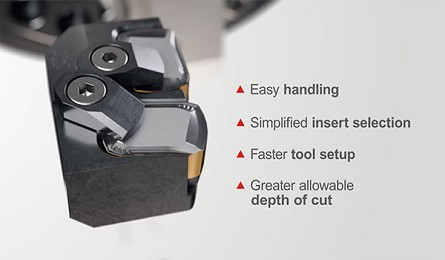
El desarrollo de herramientas está cada vez más enfocado en cómo se comporta la fresa a lo largo de toda su vida útil, más que en el rendimiento máximo que puede alcanzar en condiciones ideales. Cuando el desgaste es controlado y el proceso se mantiene estable, es posible trabajar con parámetros más altos reduciendo el riesgo. Este enfoque en la fiabilidad del proceso ha guiado el desarrollo de la CoroMill MR20: una fresa con plaquitas redondas positivas, diseñada para aplicaciones ISO M, ISO S e ISO P en operaciones de perfilado y planeado.
Uno de los elementos clave es el diseño del asiento de la plaquita. Una amplia superficie de contacto entre la plaquita y el cuerpo de la fresa reduce los micromovimientos bajo carga y ayuda a mantener constante el espesor de viruta en todos los filos. Un asiento estable mejora la distribución de las fuerzas y evita desequilibrios prematuros que podrían comprometer la estabilidad del mecanizado.
Igualmente importante, es la estabilidad del propio asiento con el paso del tiempo. Al conservar su geometría tras cargas repetidas, la herramienta evita deformaciones progresivas que introducirían variaciones en el comportamiento del proceso. El resultado es un rendimiento consistente durante toda la vida útil de la herramienta, en lugar de una degradación gradual de su rendimiento.
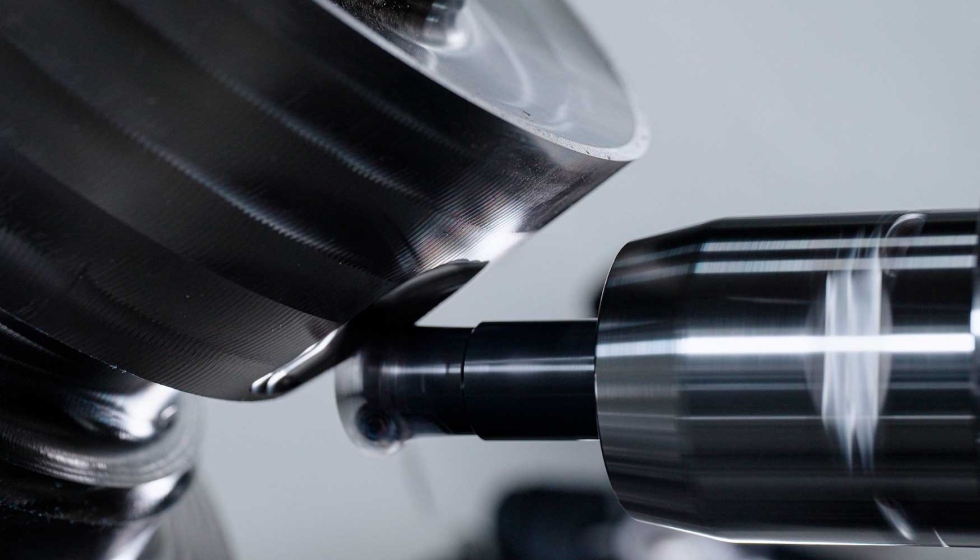
El mismo principio se aplica al comportamiento del desgaste. La MR20 se fabrica con tolerancias ajustadas en el cuerpo de la fresa y un sistema de control dimensional mejorado, lo que favorece un desgaste progresivo y predecible de la plaquita. Cuando el desgaste se reparte de forma uniforme entre todos los filos, la fresa mantiene su equilibrio, se facilita la obtención de buenos acabados superficiales y se reduce el riesgo de roturas localizadas en los filos.
La propia plaquita contribuye a este comportamiento. La MR20 utiliza una plaquita redonda de seis aristas, montada en un cuerpo robusto, lo que le proporciona la resistencia necesaria para soportar variaciones en el contacto sin perder estabilidad en el filo. Esto permite trabajar con mayores velocidades de avance sin incrementar la inestabilidad del corte. Es especialmente relevante en la transición del desbaste al semiacabado, donde las variaciones de carga pueden comprometer la estabilidad de los filos individuales.
Las aplicaciones en titanio y superaleaciones termo-resistentes (HRSA) añaden un segundo desafío: la gestión del calor en la zona de corte. Un sistema de refrigeración integrado por debajo de la plaquita ayuda a reducir la temperatura durante el mecanizado, prolongando la vida del recubrimiento y favoreciendo un desgaste más estable en materiales que, de otro modo, generarían ciclos térmicos y un comportamiento menos predecible.
En el mecanizado moderno, la productividad depende directamente de la fiabilidad del proceso. Las altas velocidades de avance solo aportan valor si pueden mantenerse de forma segura y constante. Por eso, las estrategias de fresado de perfiles están evolucionando desde picos de rendimiento puntuales hacia un comportamiento estable en condiciones variables.
En componentes de alto valor añadido, las consecuencias de la inestabilidad son inmediatas. Una sola pieza aeroespacial rechazada o una interrupción en ciclos de mecanizado largos puede anular cualquier ganancia obtenida en la reducción de tiempos de corte. Cuando el proceso es estable, es posible aumentar los avances con mayor seguridad, prolongar los ciclos desatendidos y reducir la necesidad de intervención. El resultado es un mecanizado más predecible desde la primera pieza hasta la última.