Disponibilidad, eficiencia y robustez: los criterios clave en la selección de motores industriales
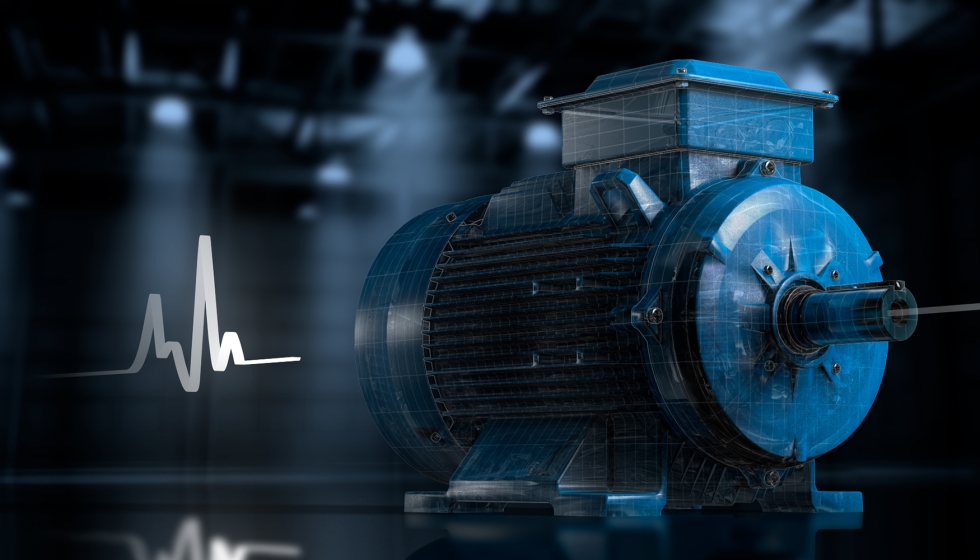
Los motores de baja tensión desempeñan un papel fundamental en multitud de procesos industriales. Se estima que los sistemas accionados por motores representan una parte significativa del consumo eléctrico global de la industria, por lo que pequeñas mejoras en su rendimiento pueden traducirse en importantes ahorros energéticos y reducciones de emisiones a lo largo de su vida útil.
La eficiencia como punto de partida
La evolución de las normativas energéticas y la creciente necesidad de optimizar costes operativos han impulsado la adopción de motores con mayores niveles de eficiencia. Actualmente, la evolución tecnológica permite disponer de motores de inducción con niveles de eficiencia IE3 Premium Efficiency e IE4 Super Premium Efficiency. A ello se suman tecnologías como los motores de imanes permanentes (PM) y los motores síncronos de reluctancia (SynRM), capaces de alcanzar eficiencias IE5 e incluso IE6 en determinados entornos.
Sin embargo, la eficiencia energética debe analizarse junto a otros factores igualmente relevantes. Un motor eficiente que no esté disponible cuando una planta necesita reemplazar un equipo crítico puede generar costes indirectos muy superiores al ahorro energético esperado.
Por este motivo, la industria está otorgando un mayor valor a soluciones capaces de combinar rendimiento energético, fiabilidad mecánica y tiempos de suministro reducidos.
Diseñados para entornos exigentes
Sectores como el tratamiento de agua y aguas residuales, HVAC, minería, agricultura, industria marina o maquinaria general demandan motores capaces de operar durante largos periodos en condiciones severas.
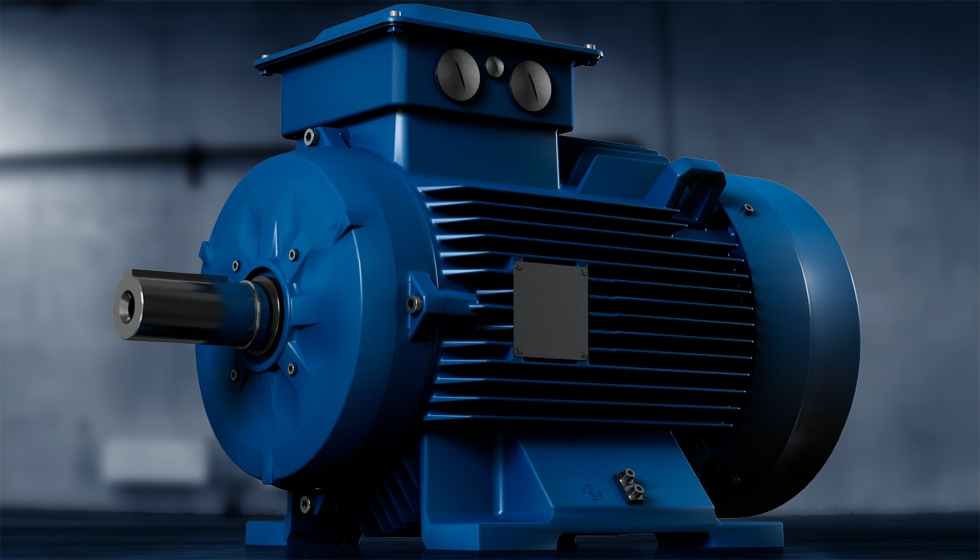
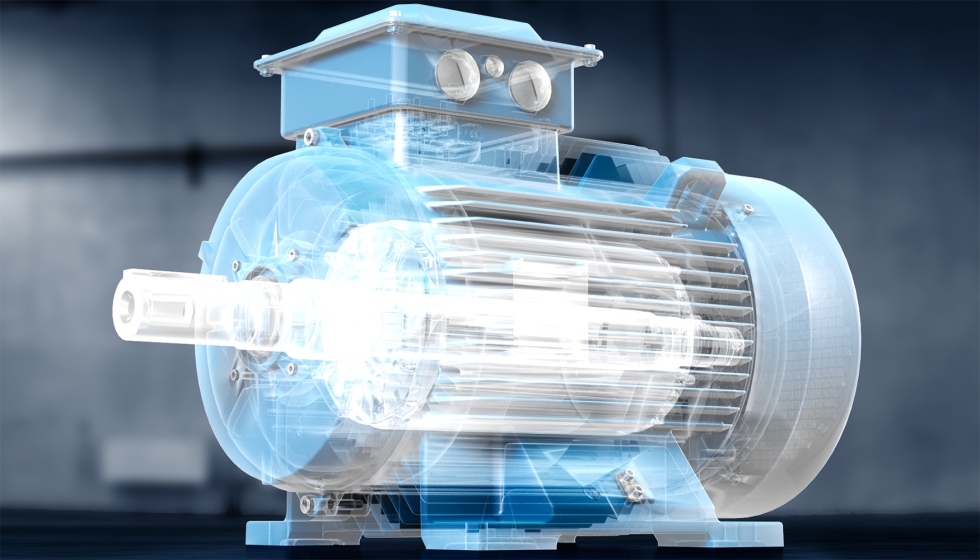
En este tipo de aplicaciones, la robustez constructiva resulta determinante. Los motores con bastidores de hierro fundido ofrecen una elevada resistencia frente a esfuerzos mecánicos, vibraciones, corrosión y condiciones ambientales adversas. Del mismo modo, componentes como ejes de acero de alta resistencia, rodamientos de precisión y sistemas de aislamiento reforzados contribuyen a prolongar la vida útil de los equipos y a reducir las necesidades de mantenimiento.
La combinación de aislamiento Clase F con una elevación de temperatura Clase B, habitual en motores industriales de alto rendimiento, proporciona además un margen adicional de seguridad térmica y capacidad de sobrecarga, elementos especialmente valorados en aplicaciones de funcionamiento continuo.
La importancia de la personalización
Aunque la estandarización simplifica las operaciones industriales, cada aplicación tiene requisitos específicos. Bombas, ventiladores, compresores o cintas transportadoras presentan condiciones de trabajo diferentes que exigen configuraciones adaptadas.
Por ello, los usuarios demandan una mayor flexibilidad en aspectos como el tipo de rodamientos, sensores de temperatura, sistemas de montaje mediante patas o bridas, protecciones adicionales frente a la intemperie o incluso acabados específicos para determinados entornos industriales.
La capacidad de adaptar rápidamente un motor estándar a una necesidad concreta permite reducir los tiempos de ingeniería y agilizar la puesta en marcha de proyectos nuevos o sustituciones urgentes.
Más allá del motor: sistemas integrados
Otra tendencia creciente es la integración del motor con variadores de velocidad. Los sistemas de velocidad variable permiten ajustar el funcionamiento del motor a las necesidades reales del proceso, evitando consumos innecesarios y mejorando el control operativo.
Aplicaciones como bombas y ventiladores son especialmente adecuadas para este enfoque, ya que pequeñas reducciones de velocidad pueden generar importantes ahorros energéticos. Además, el funcionamiento más suave reduce esfuerzos mecánicos, disminuye el desgaste de los equipos y mejora la disponibilidad de las instalaciones.
La digitalización también está contribuyendo a optimizar el rendimiento de estos sistemas. El uso de sensores inteligentes y plataformas de monitorización permite supervisar parámetros operativos en tiempo real, detectar anomalías de forma temprana y avanzar hacia estrategias de mantenimiento predictivo.
Casos prácticos de aplicación
En infraestructuras de agua y saneamiento, la modernización de estaciones de bombeo mediante motores de alta eficiencia y sistemas de control avanzados ha permitido reducir significativamente el consumo energético al tiempo que mejora la fiabilidad operativa. La capacidad de monitorizar remotamente motores, bombas y rodamientos facilita además la detección temprana de incidencias y ayuda a prevenir paradas no planificadas.
Por otro lado, fabricantes de equipos especializados con presencia internacional requieren soluciones capaces de cumplir diferentes requisitos normativos y de certificación según los mercados de destino. En estos casos, la disponibilidad de motores configurables y homologados para distintas regiones facilita la expansión global y simplifica la gestión de proyectos.
Un equilibrio entre rendimiento y disponibilidad
A medida que la industria avanza hacia modelos más eficientes y sostenibles, el concepto de rendimiento ya no se limita exclusivamente a la potencia o la eficiencia energética. La rapidez de suministro, la capacidad de personalización, la durabilidad y el soporte técnico global forman parte de la ecuación.
Las empresas buscan equipos que les permitan responder con agilidad a necesidades operativas inmediatas sin renunciar a la eficiencia ni a la fiabilidad. En este escenario, los motores de baja tensión más actuales evolucionan para ofrecer un equilibrio entre robustez mecánica, eficiencia energética y disponibilidad, consolidándose como un elemento clave para la competitividad industrial en los próximos años.