LOC Precision incorpora la inyección de plástico a su producción intern
Aunque los rail buttons son componentes de plástico relativamente sencillos, cumplen una función esencial en los cohetes de alta potencia. Estos elementos guían el cohete a lo largo del raíl durante el despegue, por lo que forman parte de todos los kits de cohetes de alta potencia.
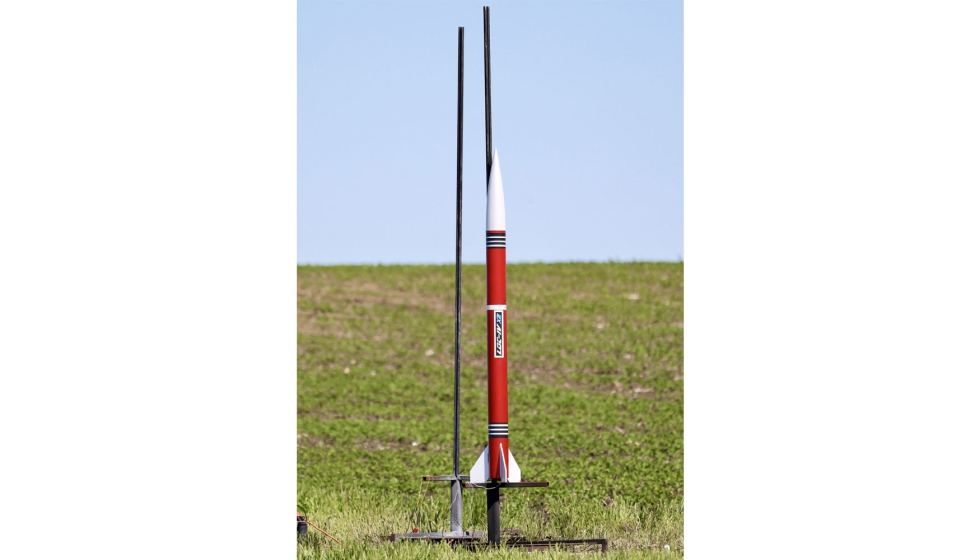
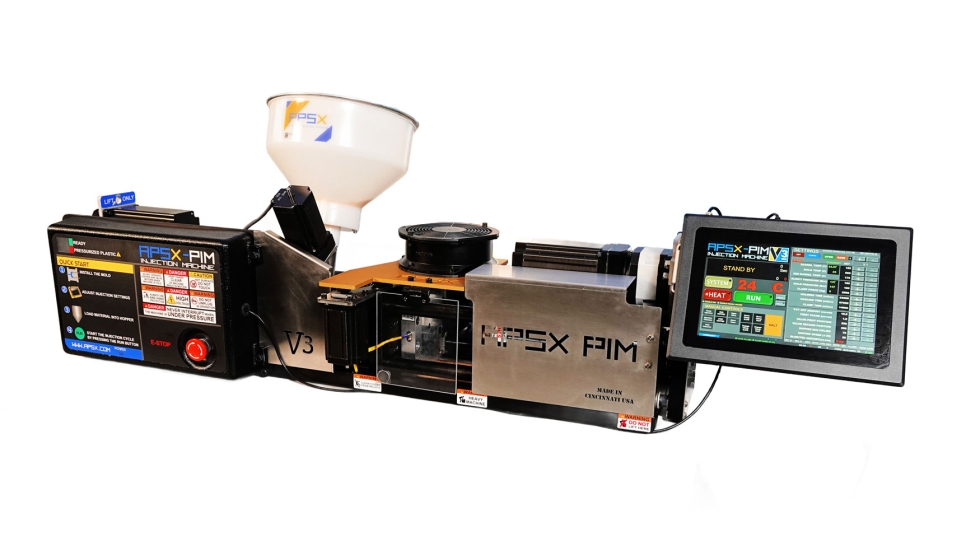
No se trata de vehículos de lanzamiento a escala real diseñados para transportar satélites o astronautas al espacio. Son cohetes reutilizables de alta potencia construidos y lanzados por aficionados, estudiantes, educadores, universidades y equipos de ingeniería, utilizando motores comerciales de combustible sólido o híbrido.
Aunque los rail buttons son componentes de plástico relativamente sencillos, cumplen una función esencial en los cohetes de alta potencia. Estos elementos guían el cohete a lo largo del raíl durante el despegue, por lo que forman parte de todos los kits de cohetes de alta potencia.
No se trata de vehículos de lanzamiento a escala real diseñados para transportar satélites o astronautas al espacio. Son cohetes reutilizables de alta potencia construidos y lanzados por aficionados, estudiantes, educadores, universidades y equipos de ingeniería, utilizando motores comerciales de combustible sólido o híbrido.
'Conozco el coste de las piezas de plástico y, incluso después de pagar un buen salario por hora, sigo obteniéndolas por la mitad del coste', explica David Barber, copropietario de LOC Precision.
Para un fabricante que no necesita decenas de miles de piezas de plástico, la inyección de plástico en equipos de sobremesa puede resultar adecuada. Estos equipos ofrecen muchas de las capacidades del moldeo por inyección convencional, pero sin requerir la inversión, el espacio, las infraestructuras ni los volúmenes de producción asociados a un sistema industrial completo.
'Para prototipos y piezas de producción pequeñas en las que no necesito 10.000 unidades, es la opción perfecta. Funciona lo suficientemente rápido y es lo suficientemente fiable para nuestras necesidades', señala Barber.
Cohetería de alta potencia
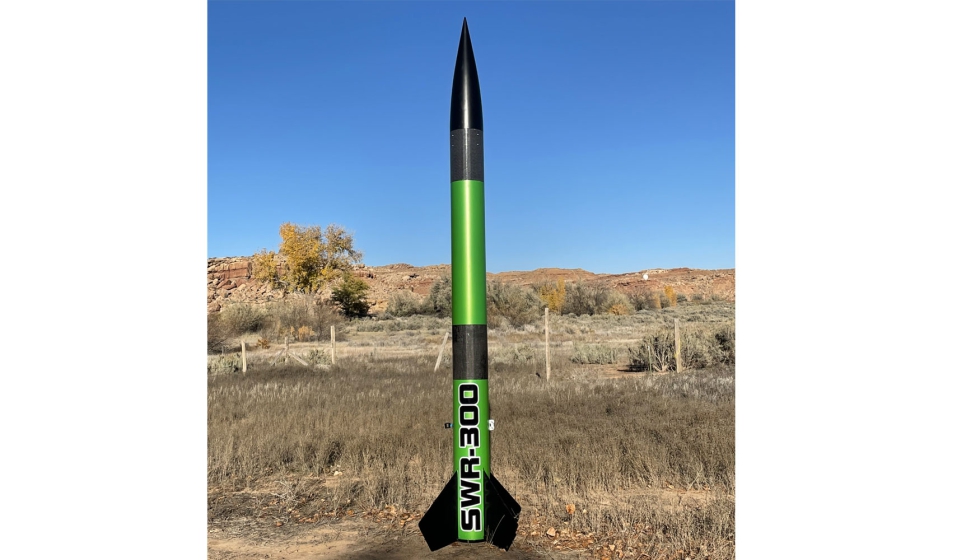
Con sede en Plymouth, Wisconsin, LOC Precision fabrica kits de cohetes de modelismo de potencia media y alta, estructuras, conos de nariz, aletas, sistemas de recuperación, soportes para motores y otros componentes relacionados.
La empresa fue fundada en la década de 1980 y cambió de propietarios varias veces antes de que Barber y su socio Jason Turicik la adquirieran en 2016. Ambos contaban ya con una amplia experiencia en cohetería de alta potencia. Años antes, cuando todavía eran adolescentes, Barber y Turicik habían fundado Yank Enterprises y desarrollado una gama de más de 20 kits de cohetes de modelismo.
Actualmente, LOC Precision ocupa un espacio de mercado situado entre los pequeños cohetes de modelismo que se venden habitualmente en tiendas especializadas y el sector aeroespacial profesional. La empresa no fabrica los motores ni los propelentes de los cohetes, sino que se centra en los kits y componentes estructurales necesarios para construir cohetes que van desde diseños relativamente accesibles hasta proyectos de gran tamaño y complejidad.
'La cohetería de alta potencia cubre básicamente el espacio entre “realmente quiero dedicarme a esto profesionalmente“ y ”voy a conseguir un trabajo en SpaceX”, afirma Barber.
Incorporación del moldeo por inyección
Barber comenzó a buscar una inyectora de plástico de menor tamaño alrededor de 2017. En aquel momento, la mayoría de los equipos que encontraba estaban diseñados para producción industrial y tenían un precio acorde.
LOC Precision también era entonces una empresa mucho más pequeña. Aunque Barber calcula que el negocio ha crecido más de un 500% desde que él y Turicik lo adquirieron, en aquella época no disponían de demasiado capital adicional para invertir en moldes costosos y equipos de moldeo de gran tamaño.
'Buscaba máquinas de moldeo pequeñas porque todo lo demás era de nivel industrial. No me dedico al moldeo por inyección de plástico; simplemente necesito algunas de estas piezas', explica Barber.
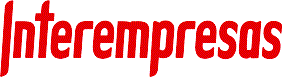
La primera APSX-PIM respondía a esta necesidad, ya que permitía a LOC Precision mantener la producción internamente sin asumir el coste y la complejidad de un sistema de inyección convencional.
LOC Precision utilizó la primera generación de la máquina durante aproximadamente seis años. Posteriormente, la empresa pasó al modelo actual, PIM V3. La máquina de APSX mide aproximadamente 43 pulgadas de largo, 10 pulgadas de ancho y 15 pulgadas de alto, por lo que puede instalarse sobre un banco de trabajo o una mesa del taller. Funciona con corriente eléctrica convencional y no necesita un sistema de refrigeración por agua.
La PIM V3 actual es automática e incorpora control electrónico de la temperatura, velocidad de inyección regulable, control del retardo del ciclo, sensores de precisión, una pantalla táctil y un gráfico de rendimiento de la inyección que muestra la presión y el volumen a lo largo del tiempo.
Aunque es más pequeña que los equipos industriales convencionales, la PIM procesa termoplásticos de calidad de producción utilizando moldes de aluminio fabricados mediante mecanizado CNC convencional. En función de la aplicación y de las necesidades de fluidez del material fundido, la máquina puede procesar materiales como polipropileno, polietileno, nailon, policarbonato, acetal, ABS y diferentes mezclas.
Fabricación de los rail buttons
Según explica Barber, los cohetes de modelismo más pequeños suelen lanzarse desde una varilla que pasa por un tubo estrecho fijado al lateral del cohete. Este sistema funciona para cohetes ligeros, pero los modelos de mayor tamaño que fabrica LOC Precision requieren un sistema de guiado más robusto, formado por un raíl de lanzamiento de aluminio extruido.
Un par de rail buttons de plástico moldeado fijados a la estructura del cohete lo conectan con el raíl de lanzamiento. Cuando se enciende el motor, los botones se deslizan por el raíl y mantienen el cohete alineado hasta que alcanza la velocidad suficiente y abandona el lanzador.
El molde de LOC Precision produce seis rail buttons en cada ciclo. La máquina no funciona de manera continua porque la empresa no necesita grandes cantidades de estas piezas. En su lugar, un operario acude aproximadamente cada dos meses y pone en funcionamiento la PIM durante un turno completo.
Durante un turno reciente de ocho horas, el operario completó aproximadamente 320 ciclos de moldeo.
'Siempre está intentando batir un récord', comenta Barber.
Con seis botones fabricados en cada ciclo, incluso un programa de producción intermitente permite a LOC Precision disponer de una cantidad considerable de piezas. Posteriormente, los botones pasan al proceso automatizado de embalaje de la empresa, lo que reduce aún más la mano de obra necesaria para prepararlos para los kits o para su venta individual.
En comparación con la máquina PIM original, Barber señala que el modelo más reciente incorpora más calentadores, temperaturas más estables, un flujo de material más uniforme y la posibilidad de trabajar con ciclos más rápidos.
El mayor control del proceso resulta útil porque los termoplásticos pueden verse afectados por la temperatura y la humedad del taller. LOC Precision dispone de calefacción y aire acondicionado, pero las condiciones estacionales de Wisconsin siguen presentando variaciones importantes. Durante los periodos de mayor humedad, Barber puede reducir ligeramente la velocidad de la máquina y la temperatura. Durante los meses más fríos del invierno, puede aumentar la presión o ajustar la temperatura al alza.
Sin embargo, se trata de pequeños ajustes del proceso. Barber supervisa al operario durante la producción e interviene si detecta algo inusual. Una vez establecido el proceso, la máquina puede producir las piezas de forma repetitiva sin necesidad de realizar ajustes constantes.
'Es muy sencilla de manejar. Soy operador de máquinas desde hace años, así que no me resultó especialmente difícil aprender a utilizarla', señala Barber.
Fabricación en Estados Unidos
El coste es solo uno de los motivos por los que LOC Precision fabrica internamente los rail buttons. Otro es la decisión de Barber de mantener la producción nacional siempre que sea posible.
Muchos componentes pequeños de plástico para cohetes se fabrican en el extranjero porque los proveedores pueden producir grandes cantidades a un coste unitario muy bajo. Sin embargo, esto suele implicar pedidos mínimos más elevados y una mayor dependencia de cadenas de suministro largas. También puede dificultar los cambios de diseño cuando ya se ha adquirido una cantidad importante de inventario.
La producción interna permite a LOC Precision fabricar las piezas cuando las necesita, controlar el proceso, realizar ajustes y evitar adquirir mucho más inventario del necesario.
También permite a la empresa identificar los productos como fabricados en Estados Unidos.
'Me gusta que APSX esté en Estados Unidos. Sus máquinas se fabrican en Estados Unidos. El plástico que utilizo también se obtiene aquí. Todo', afirma Barber.
Las inyectoras de sobremesa no están destinadas a sustituir a una gran instalación industrial de moldeo que produzca cientos de miles de piezas. Sin embargo, existe un amplio espacio entre fabricar unos pocos prototipos y pedir ese volumen de piezas.
Para LOC Precision, la inyectora PIM de sobremesa de APSX se adapta a sus necesidades. La empresa puede fabricar internamente un componente de plástico de calidad de producción, en las cantidades que necesita y con un operario que pone en marcha el equipo periódicamente, sin tener que disponer de un departamento completo de moldeo por inyección.