Cuando falta un repuesto: cómo el inventario condiciona la disponibilidad industrial
En una instalación industrial, el tiempo necesario para recuperar un equipo no depende exclusivamente de la complejidad de la avería. De hecho, una intervención técnicamente sencilla puede prolongarse durante días si el componente necesario no está disponible. En ese escenario, mejorar los procedimientos de diagnóstico o la productividad del personal aporta poco si el cuello de botella está en el almacén.
Por eso, la gestión de repuestos debe considerarse parte de la estrategia de mantenimiento y continuidad operativa, y no únicamente una función logística.
El coste de tener el repuesto equivocado
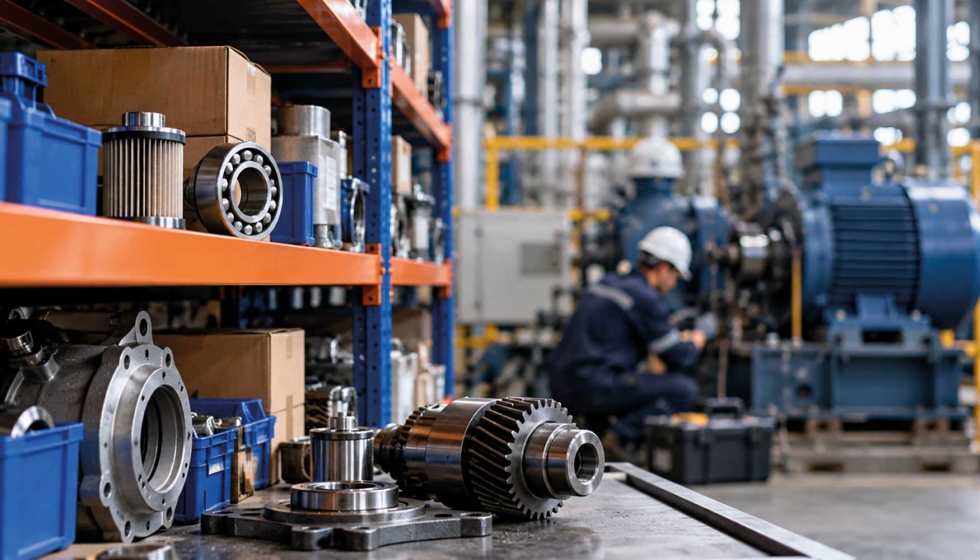
Almacenar grandes cantidades de repuestos incrementa los costes de almacenamiento y el riesgo de obsolescencia. Pero reducir existencias sin analizar su criticidad puede generar un problema mayor cuando se produce una avería.
La solución pasa por distinguir entre rotación y criticidad.
Un componente que apenas se utiliza puede ser imprescindible si pertenece a un activo cuya parada afecta a toda la producción. En cambio, una pieza de consumo frecuente puede reponerse bajo demanda cuando existen proveedores cercanos y plazos de entrega reducidos.
Por tanto, la frecuencia de consumo no debería ser el único criterio para decidir qué materiales mantener disponibles.
El MTTR también depende del almacén
El tiempo medio de reparación (MTTR) es uno de los indicadores habituales para evaluar la capacidad de recuperación de los activos.
Sin embargo, conviene distinguir entre el tiempo dedicado a ejecutar una reparación y el tiempo total que transcurre hasta recuperar la disponibilidad del equipo.
Una intervención puede requerir apenas dos horas de trabajo técnico y permanecer bloqueada durante varios días por falta de materiales. Analizar los tiempos de espera asociados a repuestos permite identificar problemas que no aparecen al estudiar únicamente la ejecución técnica.
En este punto, conectar la gestión de órdenes de trabajo con el inventario resulta especialmente útil. Relacionar cada intervención con los materiales utilizados ayuda a identificar consumos recurrentes, retrasos y activos que concentran necesidades de reposición.
Mantenimiento, compras y almacén: tres áreas que deben trabajar coordinadas
La gestión de repuestos suele distribuir responsabilidades entre distintos departamentos. Mantenimiento identifica las necesidades, almacén controla las existencias y compras gestiona proveedores y pedidos.
Cuando la información circula mediante correos, hojas de cálculo o registros independientes, aumenta el riesgo de discrepancias entre las existencias disponibles y las necesidades previstas.
Una planificación preventiva correctamente estructurada permite anticipar determinados consumos. Si se conoce cuándo debe sustituirse un componente, también puede planificarse su disponibilidad antes de la intervención.
La gestión digital de almacenes y materiales facilita relacionar existencias, ubicaciones, movimientos y órdenes de trabajo. Plataformas como Fracttal One permiten centralizar esta información y mejorar la coordinación con los sistemas de compras y gestión empresarial.
De almacenar piezas a gestionar riesgos
La tecnología, sin embargo, necesita acompañarse de responsabilidades claras y procedimientos de actualización del inventario.
Los niveles mínimos y máximos deberían revisarse teniendo en cuenta:
- la criticidad del activo
- los plazos de suministro
- el consumo histórico
- las posibilidades de sustitución
También conviene analizar periódicamente las roturas de stock, el material obsoleto y las intervenciones retrasadas por falta de componentes.
Los datos registrados durante el mantenimiento permiten ajustar estas decisiones. Una pieza que comienza a consumirse con mayor frecuencia puede revelar un cambio en el comportamiento de un activo, mientras que un repuesto sin movimiento durante años puede requerir una revisión de su necesidad.
Integrar inventario y planificación, como se aborda en la gestión de repuestos para evitar paradas, permite avanzar hacia una utilización más eficiente de los recursos.
La disponibilidad industrial depende de numerosos factores, pero uno de ellos suele ser especialmente tangible: que el componente necesario esté disponible cuando llega el momento de intervenir.