Entrevista a Luis Echeveste, presidente de Dürr Systems Spain
Periodista especializada en información técnica e industrial · Interempresas Media
23/10/2026
El presidente de Dürr Systems Spain, Luis Echeveste, hace balance del Open House 2026, el evento internacional para clientes que el fabricante celebró del 21 al 23 de abril bajo el lema ‘Paint Shop of the Future – Path to Performance’. La 13ª edición se retransmitió en directo y en formato virtual durante tres jornadas, con ponencias, demostraciones y mesas redondas sobre flexibilidad, eficiencia energética y servicio. Echeveste, que se incorporó a Dürr en 1991, repasa cómo han cambiado las prioridades de los fabricantes de automóviles, que han pasado de la robotización y la digitalización a reducir consumos y emisiones de CO2 y a adaptarse a nuevos modelos y motorizaciones. La filial, fundada en 1974 y con sede central en San Sebastián, acumula más de medio siglo de actividad en la ampliación y modernización de plantas de pintura en España, Portugal y Marruecos.
El pasado mes de abril, Dürr celebró una nueva edición del Open House bajo el lema Paint Shop of the Future - Path to Performance. Transcurridos ya varios meses, ¿qué balance hace de esta edición y qué conclusiones han extraído de las conversaciones mantenidas con clientes y fabricantes?
El balance es muy positivo. El Open House nos permitió presentar una visión completa del taller de pintura, desde la planificación y el consumo energético hasta la aplicación, el secado, la digitalización y el servicio. También fue una oportunidad para contrastar nuestras propuestas con las necesidades reales de los fabricantes.
Las conversaciones confirmaron que el sector ya no busca mejoras aisladas. Los clientes quieren soluciones que combinen eficiencia, flexibilidad y fiabilidad durante todo el ciclo de vida de la instalación. Piden beneficios cuantificables: menor consumo de energía y materiales, menos paradas, una puesta en marcha más rápida y capacidad para adaptarse a nuevos modelos, volúmenes o fuentes de energía.
También comprobamos que cada cliente parte de una situación distinta. Algunos están planteando instalaciones nuevas y otros necesitan modernizar plantas que llevan décadas funcionando. Por eso, la planta de pintura del futuro no se construye alrededor de una única tecnología. El rendimiento se consigue coordinando bien los procesos, el software y los servicios, y adaptando la solución a la realidad de cada fábrica.
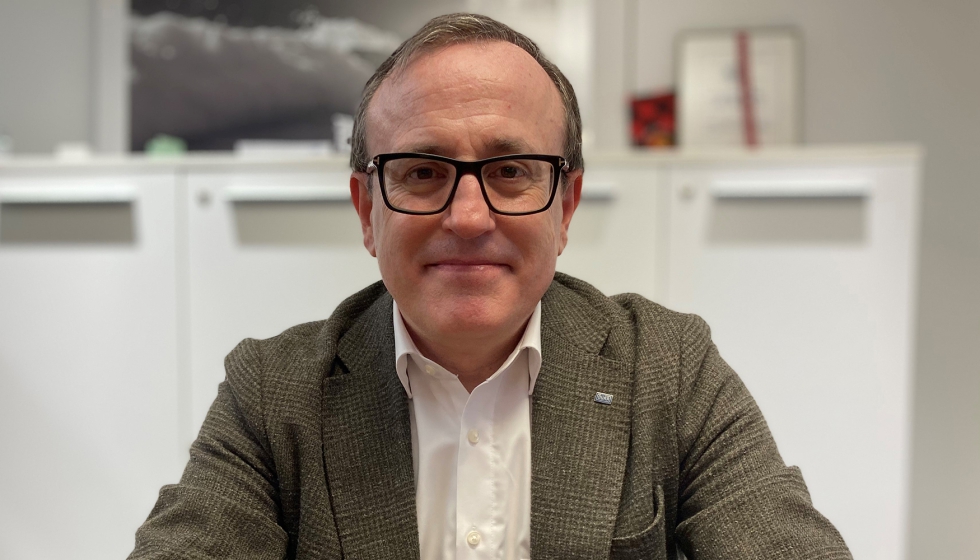
El presidente de Dürr Systems Spain, Luis Echeveste.
¿Cuáles diría que son hoy las principales prioridades de los responsables de las plantas de pintura y cómo han evolucionado en los últimos años?
La evolución ha sido enorme. Cuando me incorporé a Dürr en 1991, muchas plantas de pintura eran todavía semiautomáticas. En procesos como la imprimación, la base o el barniz, el trabajo manual podía representar alrededor del 50%. El primer gran salto fue la robotización, que permitió mejorar la calidad, la repetibilidad y el aprovechamiento de la pintura. Después llegaron la digitalización y una optimización cada vez más precisa de los recursos.
Hoy esos objetivos siguen siendo esenciales, pero la energía y las emisiones ocupan una posición central porque el taller de pintura es uno de los mayores consumidores de una fábrica de automóviles. Los responsables de planta necesitan reducir consumos y CO2, mantener una alta disponibilidad, controlar los costes de operación y responder a una producción cada vez menos previsible.
Además, deben fabricar distintas plataformas y motorizaciones, introducir nuevos modelos con rapidez y modernizar instalaciones existentes sin interrumpir la producción. Por eso han ganado peso la flexibilidad, el análisis de datos, el mantenimiento predictivo y el coste total durante toda la vida útil. Ya no se valora únicamente cuánto cuesta instalar un equipo, sino cuánto consume, qué disponibilidad ofrece y con qué facilidad podrá adaptarse en el futuro.
“Hoy se pide productividad, pero también capacidad de adaptación”
La industria de la automoción atraviesa una etapa de transformación marcada por la electrificación, la digitalización y la presión por mejorar la eficiencia. ¿Cómo están cambiando estos factores el diseño y el funcionamiento de los talleres de pintura?
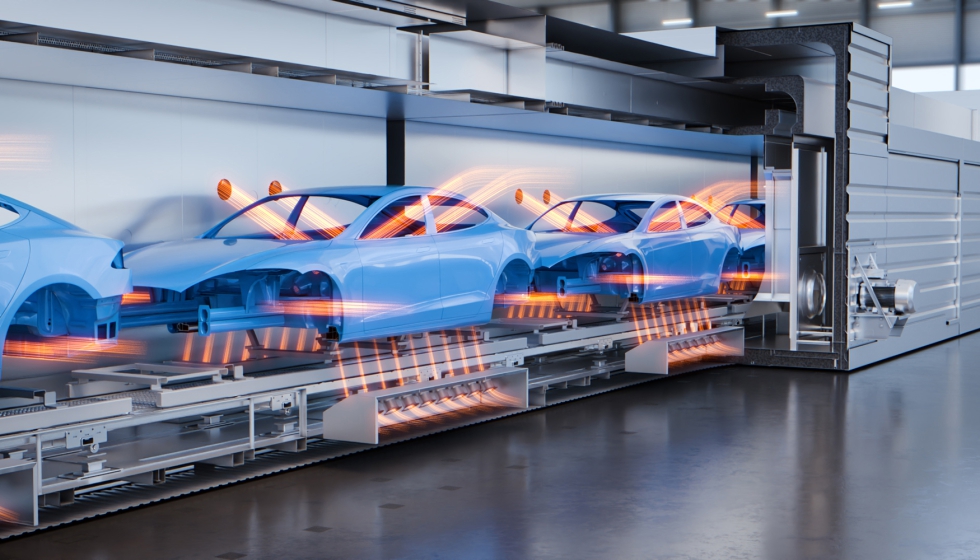
Están cambiando tanto la arquitectura de las instalaciones como su forma de operar. La electrificación modifica la estructura y la distribución de masas de las carrocerías. Los vehículos eléctricos incorporan zonas inferiores más robustas para proteger la batería, lo que obliga a controlar el calentamiento con mucha más precisión para alcanzar esas partes sin sobrecalentar las más ligeras. Por eso cobran importancia hornos como EcoInCure o EcoSmartCure, que aplican el calor de manera más dirigida y eficiente.
Al mismo tiempo, se avanza desde líneas rígidas hacia conceptos modulares. Las cabinas independientes y el almacén automático permiten introducir nuevos modelos y ampliar la capacidad con mayor facilidad. Esta arquitectura ayuda a responder a variaciones de volumen y a una mezcla de producto mucho más cambiante.
La digitalización conecta todo el conjunto. Sistemas como DXQcontrol y DXQanalyze supervisan los procesos, relacionan datos de calidad y producción y ayudan a anticipar fallos. La simulación y la puesta en marcha virtual también permiten reducir errores y acortar los arranques. El resultado es una planta más electrificada, modular y conectada, pero sobre todo más capaz de adaptarse sin comprometer la calidad ni la productividad.
“Suelo decir que reformar una planta de pintura es como realizar una operación a corazón abierto”, afirma Luis Echeveste.
Uno de los conceptos más repetidos durante el Open House fue la flexibilidad. ¿Por qué se ha convertido en un factor tan determinante a la hora de diseñar una planta de pintura y qué exige hoy un fabricante que quizá no demandaba hace una década?
Porque la incertidumbre es hoy mucho mayor. Un fabricante no siempre puede prever qué combinación de modelos, volúmenes, motorizaciones, acabados o incluso fuentes de energía tendrá dentro de cinco o diez años. Una instalación diseñada para un único escenario puede quedar limitada antes de haber agotado su vida útil.
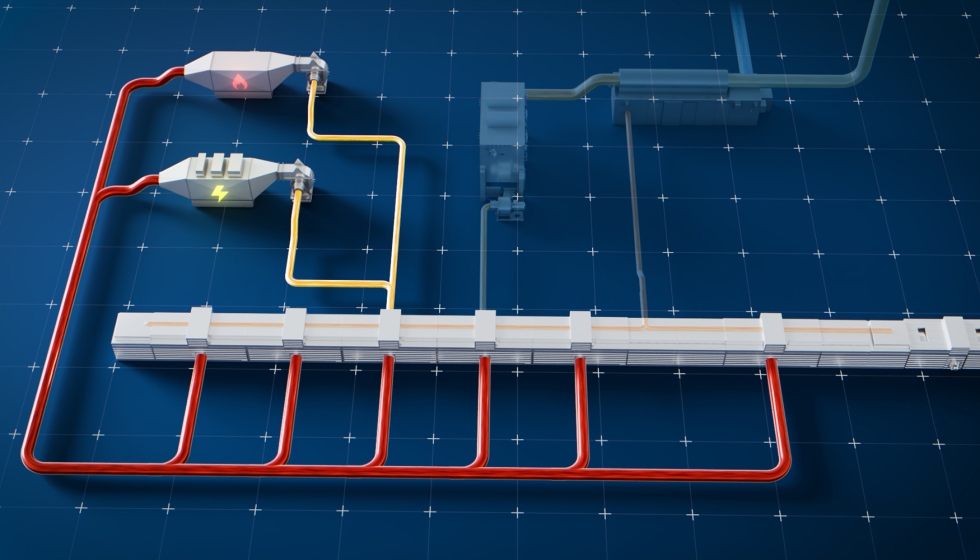
Hoy se exige poder incorporar nuevas carrocerías, variar la capacidad, personalizar acabados y modernizar procesos con la menor intervención posible. Esa flexibilidad aparece en distintos niveles. RoDip Ezy permite adaptar el trazado del pretratamiento y la cataforesis a espacios complejos; el concepto modular EcoProBooth sustituye líneas rígidas por cabinas independientes; y la tecnología Qflex desacopla el horno de una fuente de calor concreta, de modo que puede trabajar con gas, electricidad o futuras alternativas sin rediseñar toda la instalación.
Hace una década se pedía principalmente productividad para un programa de fabricación bastante definido. Hoy se pide productividad, pero también capacidad de adaptación. El fabricante quiere saber que la inversión que realiza ahora seguirá siendo válida cuando cambie el modelo, el volumen de producción o la estrategia energética.
Muchas de las innovaciones presentadas por Dürr buscan reducir el consumo energético y optimizar el uso de los recursos. ¿Hasta qué punto la eficiencia energética ha pasado de ser un criterio deseable a convertirse en un requisito estratégico para la industria?
Ha pasado a ser un requisito estratégico. Durante años, la sostenibilidad se relacionó principalmente con el ahorro de energía y costes, la eficiencia de las instalaciones y el control de los compuestos orgánicos volátiles. Todo eso sigue vigente, pero la reducción de las emisiones de CO2 se ha convertido en un factor determinante.
La volatilidad de los precios energéticos, la presión regulatoria y la competencia internacional han unido definitivamente eficiencia y competitividad. Consumir menos protege los costes, reduce la exposición a cambios del mercado energético y mejora la resiliencia de la fábrica. Nuestro planteamiento es primero reducir la demanda de energía y después descarbonizar la energía que sigue siendo necesaria.
Además, la mejora no depende de una sola máquina. Hay que analizar la planta como un sistema integrado. EcoQPower, por ejemplo, recupera y redistribuye los flujos de calor y frío en lugar de tratarlos de forma aislada, con ahorros de alrededor del 25% en determinadas configuraciones. En la aplicación, tecnologías con tasas de transferencia de hasta el 90% reducen pintura, exceso de pulverización y energía para tratar el aire. Por eso la eficiencia debe formar parte de la planificación desde el principio y evaluarse durante todo el ciclo de vida de la instalación.
No todas las empresas pueden afrontar la construcción de una planta completamente nueva. ¿Qué posibilidades ofrecen actualmente las soluciones de modernización para prolongar la vida útil de las instalaciones existentes y adaptarlas a las nuevas exigencias productivas?
Las posibilidades son muy amplias y, de hecho, la modernización es una parte esencial de nuestra actividad en España. Distinguimos entre proyectos greenfield, en los que se crea una instalación completamente nueva, y proyectos brownfield, donde la complejidad consiste en transformar una planta que ya está funcionando.
Suelo decir que reformar una planta de pintura es como realizar una operación a corazón abierto: el cliente pone una parte crítica de su producción en nuestras manos y espera que todo vuelva a funcionar en la fecha acordada. Por eso son fundamentales la confianza, la planificación y contar con profesionales experimentados. En este tipo de proyectos hay que ser predecible y cumplir aquello a lo que uno se compromete.
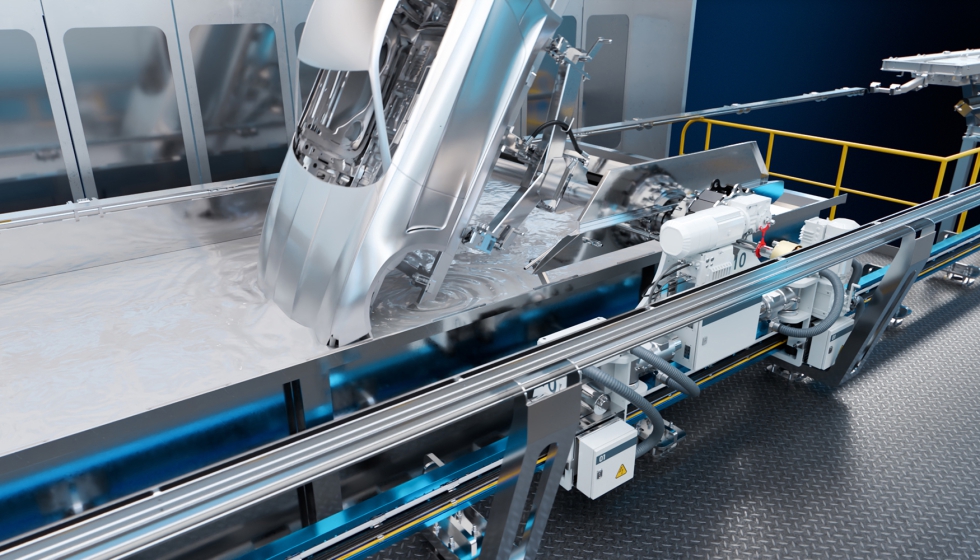
Desde el punto de vista técnico, hoy es posible modernizar de forma escalonada la aplicación, el secado, el transporte, el control o el software sin sustituir toda la planta. RoDip Ezy está pensado tanto para instalaciones nuevas como para reformas; EcoInCure y EcoSmartCure tienen un diseño compacto que facilita su integración en edificios existentes; y DXQcontrol permite conectar equipos nuevos con sistemas anteriores e incluso migrar software de terceros.
El proyecto de Volkswagen Autoeuropa es un buen ejemplo: se integran en un único entorno de control una planta nueva y dos talleres existentes con bases tecnológicas distintas. Modernizar permite reducir consumo, aumentar la disponibilidad y preparar la instalación para futuros modelos con una inversión y un riesgo más contenidos.
La automatización y la digitalización están presentes en prácticamente todas las fases del proceso de pintado. Más allá de incorporar nuevos equipos, ¿qué papel desempeñan hoy los datos y las herramientas digitales en la gestión diaria de una planta?
Los datos permiten pasar de reaccionar ante los problemas a anticiparlos. En una planta moderna no basta con saber que una máquina está funcionando; es necesario conocer cómo se comporta el proceso, detectar desviaciones y relacionarlas con la calidad, el consumo o la disponibilidad.
DXQcontrol ofrece una visión común de la instalación y evita trabajar con múltiples plataformas aisladas. DXQanalyze utiliza la información generada por equipos y procesos para identificar patrones, prever la vida útil restante de componentes y establecer relaciones entre los resultados de calidad y las condiciones de fabricación. Esto ayuda a programar mejor el mantenimiento, reducir tiempos de inactividad y actuar antes de que un problema afecte a la producción.
Pero el dato por sí solo no resuelve nada. Es necesario combinarlo con conocimiento del proceso para convertirlo en una decisión útil. La ventaja de integrar equipos, software y experiencia de aplicación es precisamente esa: poder interpretar lo que ocurre y actuar de forma rápida y fundamentada.
“Cumplir los compromisos y contar con los mejores profesionales seguirá siendo tan importante como cualquier innovación técnica”
Durante el Open House presentaron novedades en ámbitos como la aplicación robotizada, el pretratamiento o el secado. Si tuviera que señalar una o dos tecnologías que, por su impacto, vayan a marcar la evolución de los talleres de pintura en los próximos años, ¿cuáles destacaría y por qué?
Destacaría, en primer lugar, la tecnología Qflex aplicada a EcoInCure y EcoSmartCure. El secado es una de las fases que más energía consume y, con Qflex, el horno deja de estar vinculado estructuralmente a una única fuente de calor. Esto permite trabajar con gas o electricidad, incorporar energía renovable o cambiar de fuente en el futuro con una intervención mínima. Incluso permite plantear sistemas híbridos que utilicen en cada momento la alternativa más conveniente. En un mercado energético volátil, esa capacidad tiene un valor estratégico.
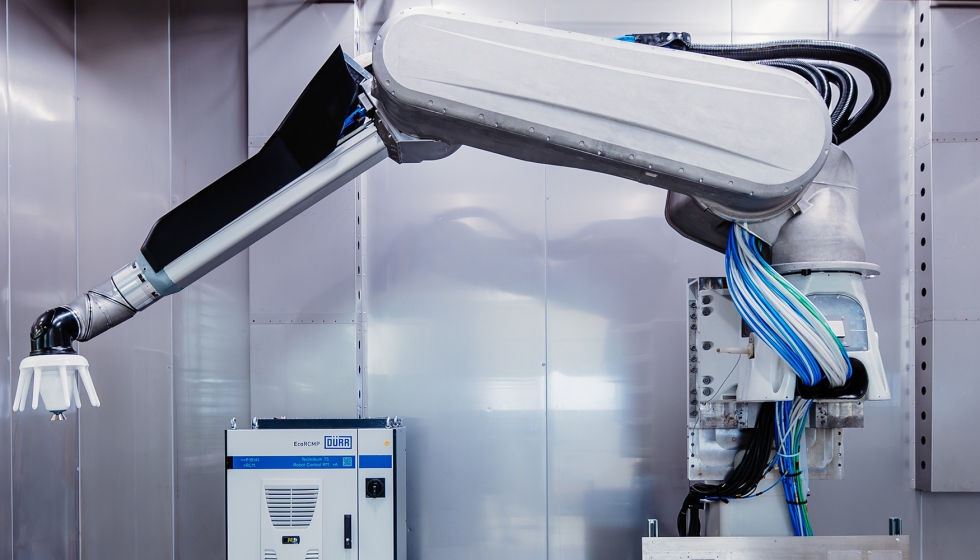
La segunda sería EcoRP4, nuestra nueva generación de robots de pintura. Su arquitectura asimétrica mejora el acceso a zonas interiores complejas, mientras que la reducción de componentes, la mecánica simplificada y el acceso lateral facilitan el mantenimiento y reducen los costes durante el ciclo de vida. Además, mantiene muy próximos al aplicador los componentes del proceso, con mangueras más cortas y menos pérdidas de pintura y disolvente durante los cambios de color.
Ambas tecnologías reflejan una misma dirección: equipos más eficientes, fáciles de mantener y preparados para adaptarse a cambios que hoy todavía no podemos prever.
Dürr Systems Spain cumple más de medio siglo de actividad y ha participado en numerosos proyectos para fabricantes de automóviles en la Península Ibérica. Desde esa experiencia, ¿qué características definen actualmente al mercado español y qué retos específicos afrontan las plantas de pintura de nuestro entorno?
España cuenta con una industria de automoción muy experimentada, exportadora y capaz de fabricar una combinación amplia de vehículos de combustión, híbridos y eléctricos. Esa diversidad ha aportado cierta resiliencia en un momento en el que la demanda del vehículo eléctrico no ha evolucionado al ritmo previsto. Al mismo tiempo, muchas decisiones de inversión dependen de matrices situadas fuera de España, por lo que nuestras plantas deben demostrar de forma constante su competitividad para atraer nuevos modelos.
El principal reto es transformar una base instalada madura sin perder producción. Hay que electrificar procesos, reducir consumos y emisiones, digitalizar instalaciones y adaptarlas a nuevas carrocerías dentro de espacios existentes y con ventanas de intervención muy cortas. Esto exige una coordinación muy estrecha entre el fabricante, los proveedores y los equipos de planta.
La nueva nave de pintura de Mercedes-Benz Vitoria es un ejemplo reciente. Se está ejecutando dentro de una fábrica en producción, es 100% eléctrica y utiliza un concepto basado en cabinas independientes. Haber pintado la primera carrocería completa en la fecha prevista representa dos años de trabajo, miles de decisiones y la colaboración de equipos multidisciplinares. Todavía queda trabajo hasta afinar la instalación completa, pero alcanzar ese hito según el calendario demuestra la importancia de una planificación muy precisa.
En cuanto a la competencia internacional, la entrada de nuevas marcas chinas añade presión, pero conviene no caer en el alarmismo. La implantación de OEM’s Chinas en España nos ofrece una gran oportunidad de negocio al ampliarse la base productiva en la península ibérica. Es por ello por lo que estamos colaborando estrechamente con nuestros colegas de Dürr China para ofrecer a estos nuevos clientes la mejor solución que se ajuste a sus necesidades. Estas compañías están retando a las OEM’s establecidas en Europa, pero pienso que el mercado terminará situando a cada una en su lugar, como ocurrió en su momento con la llegada de fabricantes japoneses. Eso no significa que Europa pueda conformarse: tenemos que mejorar nuestra competitividad, avanzar en tecnología eléctrica y proteger una base industrial que compite con países con estructuras de costes y regulaciones diferentes.
Si nos proyectamos diez años hacia adelante, ¿cómo imagina el taller de pintura del futuro y cuáles cree que serán las principales líneas de innovación sobre las que trabajará Dürr para responder a esa evolución?
Imagino un taller de pintura mucho más modular, electrificado y conectado. Las carrocerías no seguirán necesariamente una línea rígida, sino que se moverán entre estaciones en función de la carga, el modelo y las operaciones que necesiten. La energía circulará dentro de la planta y los sistemas podrán elegir o combinar fuentes según su disponibilidad, coste y huella de carbono.
El software tendrá un papel todavía mayor. La simulación, la inteligencia artificial y el análisis predictivo permitirán optimizar procesos en tiempo real, anticipar el mantenimiento y relacionar cada parámetro con la calidad final. También crecerá la personalización automatizada, con aplicaciones sin exceso de pulverización que eviten enmascarados, películas y residuos.
Dürr seguirá trabajando en esas líneas: flexibilidad modular, eficiencia energética, aplicación precisa, digitalización y modernización de la base instalada. Sin embargo, hay algo que no cambiará. En nuestra actividad, el componente humano es decisivo. La mejor tecnología solo crea valor cuando se integra correctamente y existe confianza entre la organización interna, el cliente y los proveedores. Cumplir los compromisos y contar con los mejores profesionales seguirá siendo tan importante como cualquier innovación técnica.