Plasma atmosférico en línea para mejorar la adhesión sobre PP, PE, PET y PA
Juan Ferrer | Aufer Surface Tech | Aufer Solutions S. L.
10/11/2026
Experiencia, aplicaciones instaladas y garantía declaradas por Keylink Technology, fabricante representado por Aufer Surface Tech en España, Francia y Portugal. Crédito: Keylink Technology / Aufer Surface Tech.
La adhesión empieza en la superficie
Las poliolefinas, especialmente PP y PE, son casos habituales porque su superficie es poco polar y ofrece pocas interacciones favorables con tintas, adhesivos y recubrimientos. PET y PA suelen partir de una situación diferente, pero su respuesta también cambia con la formulación, los aditivos, el acabado, la humedad, el almacenamiento y el historial del lote. Por eso el nombre comercial del polímero no basta para definir el tratamiento.
El plasma atmosférico actúa sobre la zona exterior del material sin necesidad de una cámara de vacío. Las especies reactivas del plasma pueden eliminar contaminación orgánica, retirar capas débiles e introducir grupos funcionales polares. El efecto se traduce normalmente en mayor humectabilidad y mejores condiciones para el proceso posterior. Los estudios sobre PET, PA6, HDPE y PP confirman que el resultado depende tanto del polímero como de la intensidad y la forma de exposición [1–4].
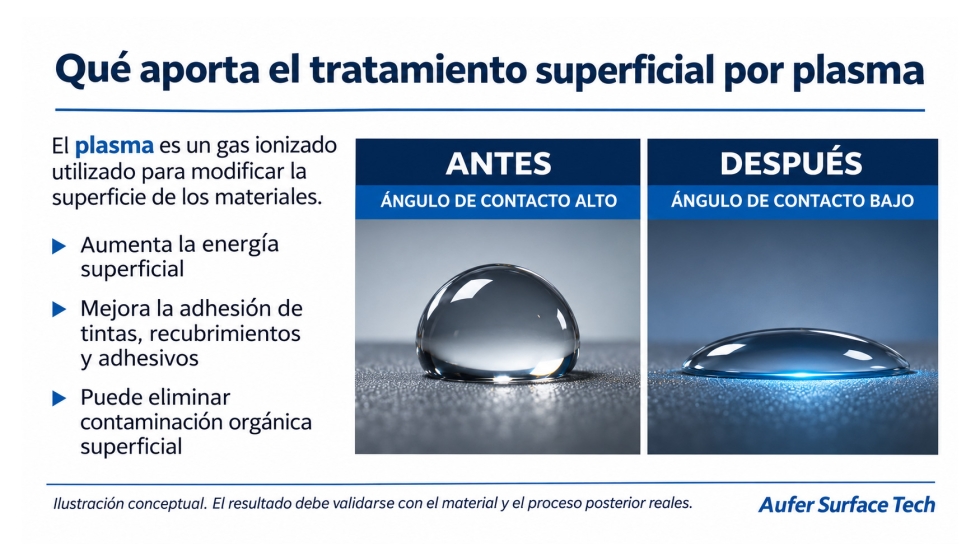
Figura 1. Una reducción del ángulo de contacto indica mayor humectabilidad tras el tratamiento. Crédito: Aufer Surface Tech.
Qué modifica el plasma atmosférico
Esta idea es importante en producción. Dos equipos con la misma potencia nominal no necesariamente entregan el mismo tratamiento si cambian la boquilla, el caudal, la distancia, la velocidad o el ancho cubierto. El parámetro relevante es la energía que realmente recibe cada zona y la uniformidad con la que se aplica.
Variables que definen la ventana de proceso
Potencia entregada. El valor del generador debe relacionarse con el tipo de cabezal, el gas, la cobertura y la velocidad. Aumentar la potencia sin revisar el resto de variables puede elevar la temperatura o concentrar el tratamiento sin mejorar la adhesión.
Distancia y geometría. La separación entre boquilla y pieza condiciona la intensidad y el ancho efectivo. Una tolerancia mecánica demasiado amplia produce diferencias entre piezas o entre zonas de una misma pieza. En geometrías 3D también importan el ángulo de incidencia y la accesibilidad.
Velocidad y tiempo de exposición. En una línea continua, el aumento de velocidad reduce la dosis recibida si la potencia y la cobertura permanecen constantes. En una célula robotizada, el equivalente es la velocidad de trayectoria y el tiempo de permanencia en cambios de dirección.
Gas y caudal. El aire comprimido es habitual, pero la composición y estabilidad del gas influyen en las especies activas y en la repetibilidad. La calidad del aire, la presión y el caudal deben formar parte de la receta industrial.
Cobertura. El diámetro efectivo, el solape entre pasadas y el número de cabezales determinan si toda la zona recibe un tratamiento homogéneo. En superficies anchas, la uniformidad suele ser más importante que el valor máximo medido en un solo punto.
Estado del material y tiempo hasta el proceso posterior. Polvo, grasas, agentes desmoldeantes, bloom de aditivos y manipulación pueden dominar el resultado. Tras el tratamiento, algunas superficies pierden parte del efecto con el tiempo. El intervalo hasta imprimir, pegar o recubrir debe quedar definido y controlado.
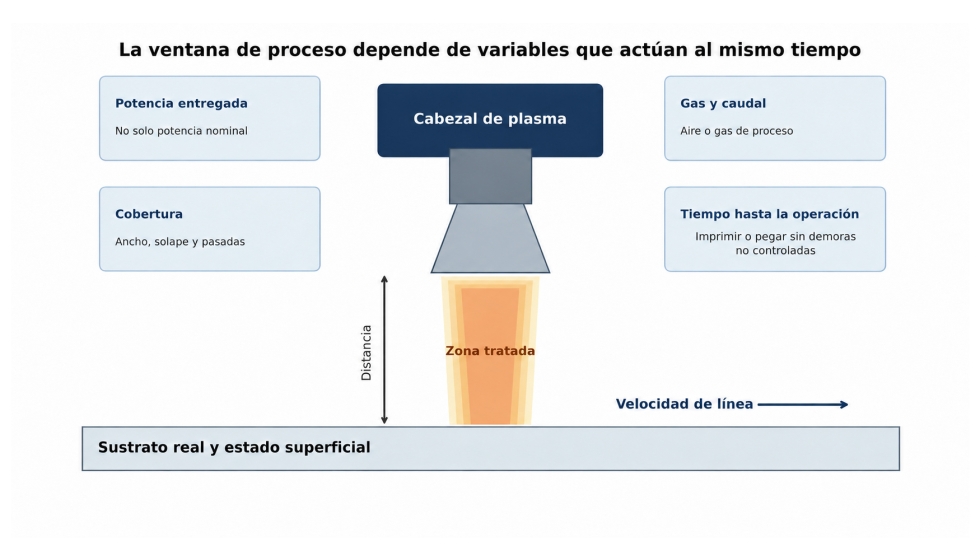
Figura 2. La receta de tratamiento combina potencia, distancia, velocidad, gas, cobertura y estado real del sustrato. Crédito: Aufer Surface Tech.
Por qué cada polímero responde de forma distinta
Validación antes de industrializar
En Aufer Surface Tech, este trabajo de validación se plantea a partir de muestras reales del cliente y de su proceso posterior. Cuando la aplicación lo requiere, una unidad demo permite comprobar el resultado en la propia planta antes de definir la configuración definitiva.
El primer paso es medir el estado inicial. Las tintas de prueba permiten una comprobación rápida de humectabilidad; el ángulo de contacto ofrece una caracterización más completa. Ambas técnicas comparan superficies antes y después del tratamiento, pero ninguna sustituye el ensayo funcional con la tinta, el adhesivo o el recubrimiento que se utilizarán.
Cuando la ventana está definida, se trasladan sus límites a la línea: rango de distancia, velocidad mínima y máxima, presión o caudal, alarmas e intervalo permitido hasta la operación posterior. Esta documentación convierte una prueba satisfactoria en un proceso repetible.
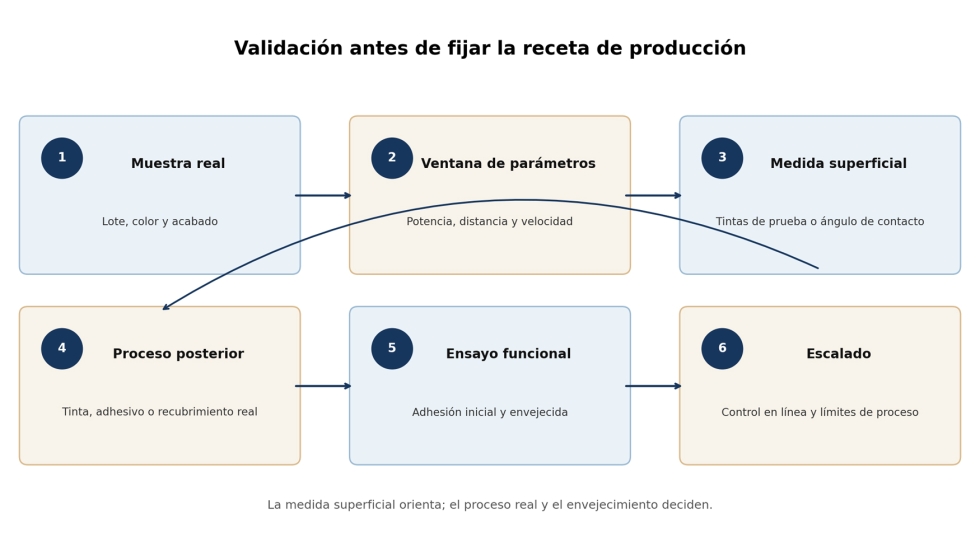
Figura 3. La validación debe terminar con el proceso posterior real, el envejecimiento necesario y límites de control aplicables en producción. Crédito: Aufer Surface Tech.
Integración en línea y control
También deben definirse los enclavamientos y la supervisión: presencia de pieza, caudal y presión de gas, estado del generador, velocidad de línea y confirmación de descarga. El mantenimiento de boquillas, filtros y conexiones forma parte del control de proceso, porque una receta estable sobre el papel puede perder repetibilidad si el sistema se ensucia o cambia su geometría efectiva.
Conclusiones
La solución industrial más fiable es la que trabaja dentro de una ventana documentada y puede mantenerse pese a las variaciones normales de la línea. Por eso la prueba de aplicación, la integración mecánica y el control de parámetros son tan importantes como el generador de plasma.
Aufer Surface Tech aplica esta metodología desde el análisis inicial hasta la integración y puesta en marcha del sistema.