Prensado con membrana al vacío: cómo dar forma a madera, solid surface y composites con presión uniforme
Frentes curvos, lavabos integrados o paneles chapados comparten un mismo principio de fabricación: una membrana flexible, vacío y presión atmosférica. Global Vacuum Presses, fabricante de Moncada (Valencia) activo en este campo desde 1991, repasa los factores clave: la membrana, el control térmico, la estabilidad de la máquina y la validación previa del proceso.
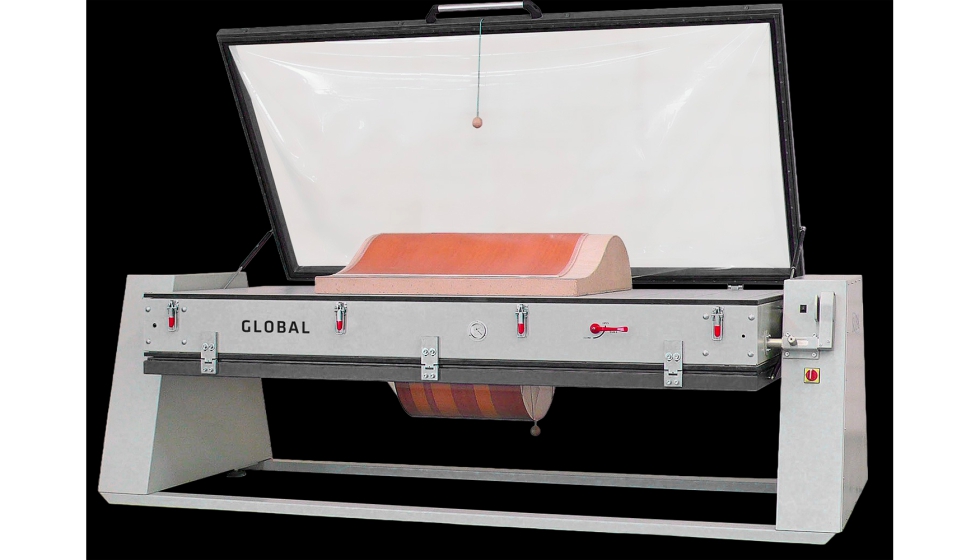
Prensa de vacío giratoria de Global Vacuum Presses, prensa de membrana al vacío de doble cara para piezas de madera chapadas, laminadas y curvadas. Foto: Global Vacuum Presses.
Muchas piezas curvas y tridimensionales del interiorismo, la náutica o la automoción se fabrican con una técnica sencilla en su planteamiento y exigente en su ejecución. Sobre el material y el molde se coloca una membrana flexible; al extraer el aire, la presión atmosférica la empuja de forma uniforme contra toda la superficie, incluso en geometrías curvas y 3D.
Es el principio de la prensa de membrana al vacío, la tecnología que Global Vacuum Presses, marca de Nabuurs Developing S.L., diseña y fabrica en Moncada. Fundada en 1991 por Anton Nabuurs y Teresa Ramírez, la empresa sigue siendo familiar: hoy la dirigen Teresa Ramírez junto a Misael y Anthony Nabuurs, y desarrolla, fabrica, ensambla y prueba sus máquinas con equipo propio.
La membrana, un componente decisivo
No existe una membrana universal: la elección depende del material y de la temperatura de trabajo. El caucho natural, por su alta elasticidad, se emplea en madera y laminado de madera; el látex, en cuero, tejidos y composites flexibles; y el poliuretano, en embolsado, chapado, laminado y curvado de componentes de madera. Para conformar solid surface, termoplásticos y composites a altas temperaturas se recurre a la silicona, también en versión texturizada, que facilita una evacuación más precisa del aire.
Calor y tiempo: el caso del solid surface
El solid surface, una plancha de resina con carga mineral, normalmente de base acrílica, ilustra la importancia del control térmico. Al calentarse adquiere una consistencia gomosa y, si se enfría sobre un molde, conserva la nueva forma. Las guías de los principales fabricantes sitúan la temperatura de conformado entre 130 y 175 °C, según la marca, y el enfriamiento bajo vacío de una plancha de 12 mm suele llevar entre 30 y 60 minutos.
Los fallos más habituales tienen causas conocidas: bordes vivos en el molde que atrapan el material, membranas que se rompen en esquinas agudas, moldes metálicos que enfrían la plancha antes de tiempo o tensiones internas por un calentamiento irregular. Por ello, se recomienda calibrar el equipo con retales antes de conformar una pieza real y seguir la ficha técnica de cada plancha.
Más allá del vacío: la estabilidad del cierre
Junto a la bomba o la membrana, hay un elemento que suele pasar desapercibido: el sistema, neumático o hidráulico, que abre y cierra el bastidor. La baja compresibilidad del fluido hidráulico aporta un movimiento más rígido y controlado, algo relevante en grandes superficies y series largas, donde la clave es repetir el mismo resultado ciclo tras ciclo. En la gama industrial de la compañía, el cierre hidráulico vertical se combina con control PLC, ciclos programables por tiempo o temperatura, barras perimetrales de seguridad y parada de emergencia.
Probar antes de producir
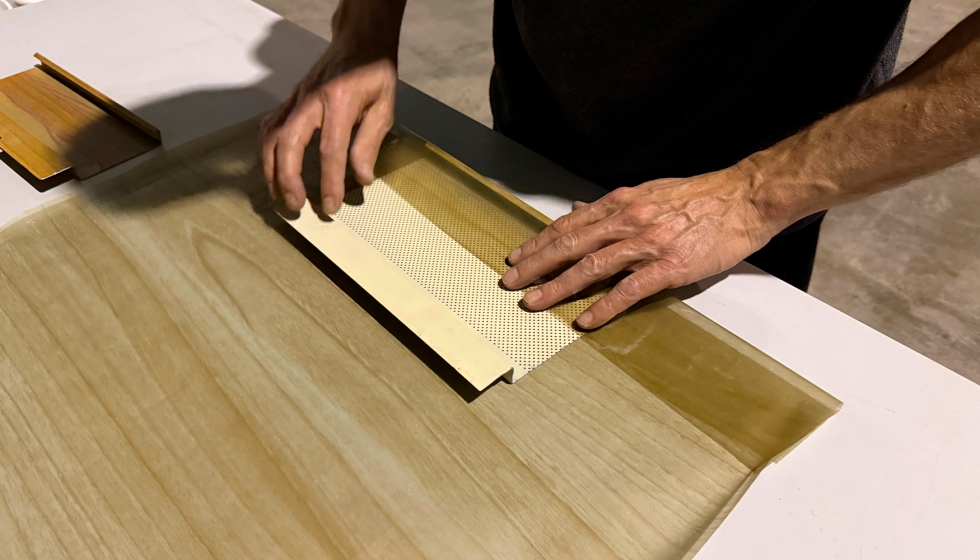
El centro de I+D y formación de la empresa permite realizar estudios de viabilidad y ensayos de materiales, definir adhesivos, temperaturas, tiempos de ciclo y presión de vacío, y formar a los operarios. Este enfoque ha dado lugar a una aplicación de sublimación por calor y vacío que transfiere patrones de madera sobre aluminio para revestimientos interiores. Los equipos de la firma también aparecen en investigación académica: en 2025, investigadores de la Universidad de Málaga estudiaron piezas de doble curvatura de Krion conformadas en una estación de termoformado de la compañía.
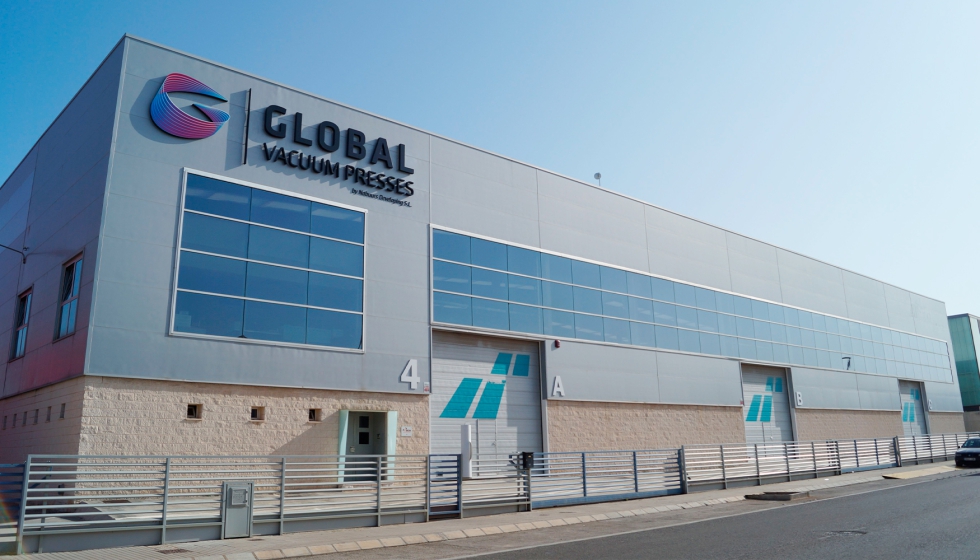
Instalaciones de Global Vacuum Presses en Moncada (Valencia). Foto: Global Vacuum Presses.
Sectores y presencia internacional
Las aplicaciones abarcan automoción, aviación, carpintería, composites, náutica, solid surface, sublimación, termolaminado y termoplásticos. La firma ofrece soporte técnico en cinco idiomas y servicio in situ, y cuenta con socios regionales en Estados Unidos y Canadá (Global Vacuum Presses North America LLC) y en Reino Unido (Machinery Services UK). “Construida en torno al asesoramiento práctico, la producción interna y el soporte a largo plazo”, resume Misael Nabuurs, director general de la compañía.