La importancia de contar con las cuchillas adecuadas al proceso, al material y al volumen de producción
Cómo mejorar la precisión y productividad en los procesos industriales de corte de papel
La industria papelera y de artes gráficas opera bajo una presión constante: máxima velocidad de producción con tolerancias de corte cada vez más exigentes. En este contexto, la selección del utillaje de corte es una variable crítica que muchas plantas subestiman hasta que los rechazos, los tiempos de parada o los costes de mantenimiento hacen saltar las alarmas. El punto de partida es siempre el mismo: contar con las cuchillas para papel adecuadas al proceso, al material y al volumen de producción.
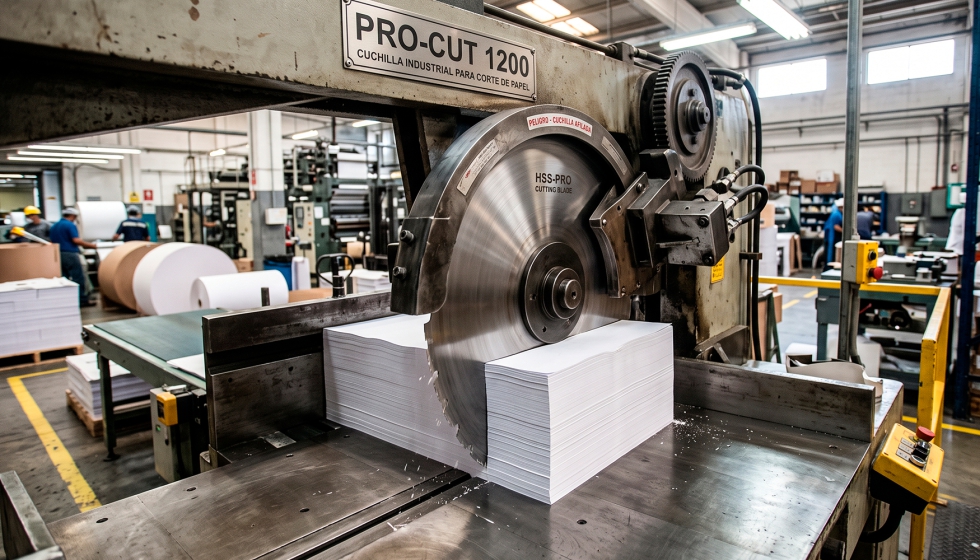
El corte de papel en la industria: mucho más que guillotinas
Cuando hablamos de corte industrial de papel, el espectro de aplicaciones es amplio: guillotinas de resma, cortadoras de bobinas, slitters, troqueladores y líneas de conversión de packaging. Cada uno de estos equipos tiene geometrías de cuchilla distintas, requisitos de dureza diferentes y tolerancias de ajuste específicas.
Un error habitual en planta es tratar todas las aplicaciones con un mismo tipo de acero o un mismo perfil de filo. El resultado es predecible: desgaste prematuro, bordes deshilachados en el papel, y necesidad de refilado con una frecuencia que lastra la productividad.
Los factores que determinan el rendimiento de una cuchilla de corte en papel son:
- Dureza y tenacidad del acero: los papeles con cargas minerales (estucados, papeles para impresión de alta calidad) son especialmente abrasivos. Se requieren aceros de alta dureza con buena resistencia al impacto.
- Geometría del filo: el ángulo de ataque influye directamente en la calidad del corte y en la generación de polvo de papel, un problema habitual en líneas de alta velocidad.
- Acabado superficial: un filo con acabado espejo reduce la fricción y el calor generado, prolongando la vida útil de la cuchilla.
- Tolerancias dimensionales: en guillotinas y slitters de precisión, desviaciones de décimas de milímetro en la longitud o en la planitud de la cuchilla generan cortes sesgados y merma innecesaria.
Productividad: el coste real no está en la cuchilla
El precio de una cuchilla industrial es solo una fracción del coste total de su ciclo de vida en planta. Lo que realmente impacta en la rentabilidad es la suma de tres factores: la frecuencia de cambio, el tiempo de parada asociado y la calidad del corte resultante.
Una cuchilla de coste aparentemente menor que requiere tres recambios donde una cuchilla de mayor calidad solo necesita uno tiene, en realidad, un coste operativo significativamente superior. A esto hay que sumar el impacto en la calidad del producto final: un corte limpio en papel reduce la aparición de polvo y pelusa, que en entornos de impresión pueden comprometer equipos de mayor valor.
El mantenimiento predictivo empieza por establecer protocolos claros de seguimiento del estado del filo: inspección visual periódica, registro de ciclos de corte por cuchilla, y alertas ante cambios en la calidad del producto o en el consumo energético de la máquina. Muchas instalaciones modernas integran ya sensores que detectan variaciones de carga en el motor de corte como indicador temprano de desgaste del utillaje.
Tipos de cuchillas para procesos de corte de papel
La variedad de equipos en planta requiere cuchillas con especificaciones muy distintas entre sí:
Cuchillas de guillotina: de gran longitud, con exigencias de planitud extremas. El acero debe soportar impactos repetitivos en cortes de resma multicapa. El refilado periódico en taller especializado alarga considerablemente la vida útil.
Cuchillas circulares para slitters y cortadoras de bobinas: trabajan por deformación o cizallamiento del papel. La concentricidad y el estado de los flancos son determinantes para evitar el “telescopiado” de las bobinas resultantes.
Cuchillas de troquelado y punzonado: aplicadas en líneas de packaging de papel y cartón. Requieren aceros con alta resistencia al desgaste por abrasión y geometrías adaptadas al tipo de troquelado (corte recto, ondulado o perforado).
Hojas para picadoras industriales y destructoras: donde el volumen de material procesado es el parámetro dominante y la resistencia al calor acumulado cobra especial relevancia.
Selección de proveedor: qué debe ofrecer el fabricante
La elección del fabricante de utillaje de corte es una decisión estratégica, no una compra de commodity. Un proveedor especializado debe ser capaz de aportar asesoramiento técnico sobre el acero más adecuado para cada combinación de equipo, velocidad y tipo de papel; fabricar a medida con tolerancias certificadas; y ofrecer un servicio de refilado que permita recuperar el filo sin comprometer las dimensiones originales de la pieza.
En este sentido, empresas como Teco Knives, fabricante español especializado en cuchillas industriales, trabajan directamente con los responsables de mantenimiento y producción de planta para ajustar tanto el diseño de la cuchilla como los protocolos de reposición a las condiciones reales de cada línea.
Ajuste fino: la puesta a punto del equipo de corte
Una cuchilla de alta calidad instalada en un equipo mal ajustado no rendirá según su potencial. Los parámetros de ajuste que más influyen en el resultado del corte son:
- Presión de corte y contrafilos: en guillotinas, el desgaste asimétrico frecuentemente apunta a una presión de cierre incorrecta o a un contrafilo en mal estado.
- Holgura entre cuchillas en slitters: la holgura correcta depende del gramaje y la rigidez del papel. Una holgura excesiva genera rebabas; una insuficiente, compresión y cortes desiguales.
- Velocidad periférica en cuchillas circulares: a mayores velocidades de línea, la geometría del filo debe adaptarse para minimizar el calentamiento por fricción.
- Alineación de la cuchilla respecto al plano de corte: pequeñas desalineaciones producen cortes en ángulo que generan merma en productos de alta precisión.
Estos ajustes deben revisarse sistemáticamente cada vez que se cambia el utillaje, y especialmente cuando se introduce un papel de diferente gramaje o composición.
El papel del fabricante en la mejora continua de planta
La relación entre fabricante de cuchillas y técnico de planta no debería limitarse al suministro puntual. El análisis de las cuchillas retiradas es una fuente de información valiosa: el patrón de desgaste, la presencia de melladuras o la distribución del filo gastado revelan si el problema es el utillaje, el ajuste o el proceso.
Teco Knives, con más de cuatro décadas de experiencia en la fabricación de utillaje de corte para la industria española, incluye este análisis como parte de su servicio técnico, permitiendo a sus clientes identificar y corregir causas raíz que de otro modo pasarían desapercibidas hasta que el coste acumulado se hace evidente en la cuenta de resultados.
Mejorar la productividad en los procesos de corte de papel no requiere necesariamente grandes inversiones en maquinaria nueva. En la mayoría de los casos, la combinación de utillaje correctamente especificado, ajuste preciso del equipo y un protocolo de mantenimiento bien definido es suficiente para conseguir mejoras significativas en la vida útil de las cuchillas, la calidad del corte y la disponibilidad de la línea.
La clave está en tratar el utillaje de corte como lo que realmente es: un componente crítico de proceso, no un consumible más.